
Список категорий
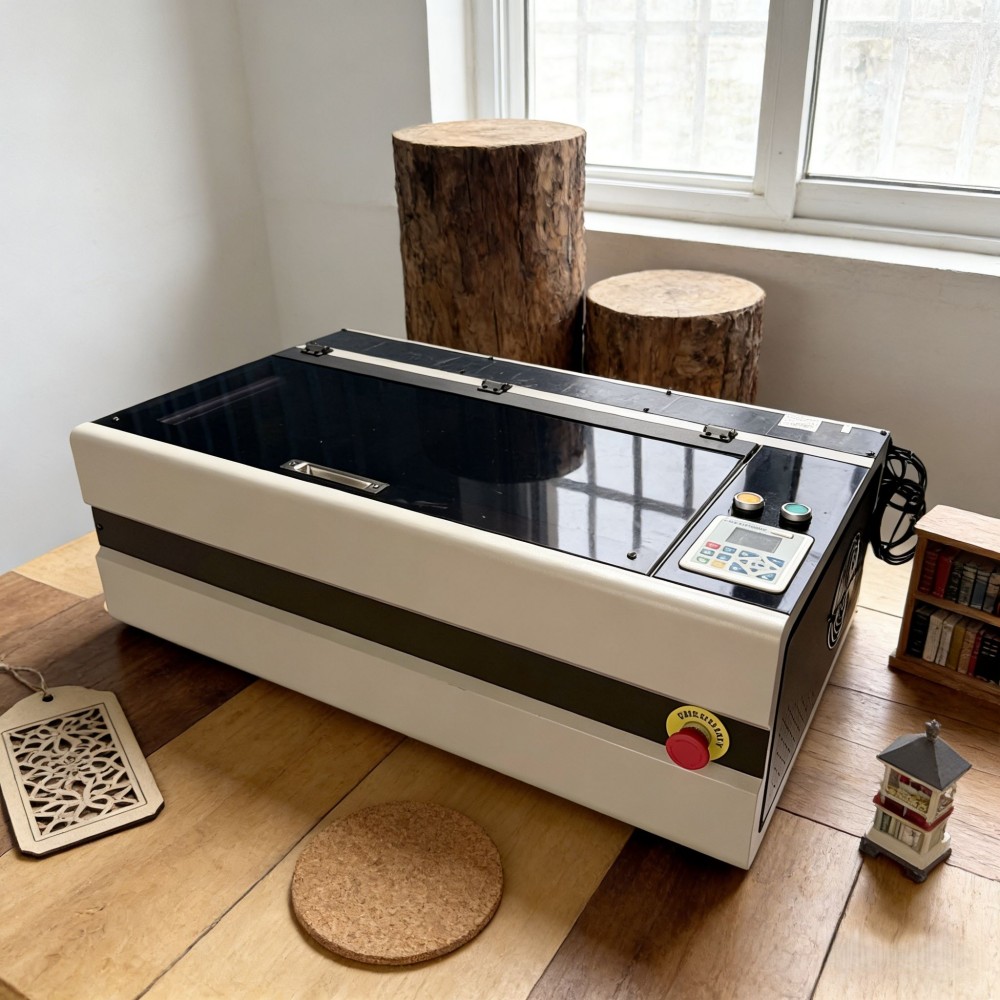
Когда настольный мини-CO2-лазер для хобби превосходит диодный лазер?
Настольный мини-лазер CO2 для хобби превосходит диодный лазер, когда в работе регулярно проявляются ограничения поглощения лазерного излучения видимого диапазона: резка прозрачного акрила, маркировка стекла, высокоскоростная обработка древесины, гравировка кожи и резка более толстых листов органических материалов. Преимущество заключается не просто в более высокой цифре мощности на этикетке продукта. CO2-трубка излучает инфракрасный свет с длиной волны, эффективно взаимодействующей со многими неметаллическими материалами, тогда как диодный лазер излучает видимый или близкий к видимому синий свет, который совершенно по-разному взаимодействует с каждой поверхностью.
Для периодической гравировки по тёмной древесине, металлу с покрытием, картону или окрашенным поверхностям диодный станок может оставаться практичным решением. Когда же проект требует чистой, повторяемой резки более широкого спектра акрила, древесины, кожи, резины, стекла и ткани, компактный CO2-станок обычно обеспечивает более широкое технологическое окно.
Совместимость с материалами меняет выбор
Прозрачный и полупрозрачный акрил относятся к наиболее чётким разграничивающим факторам. Синий луч диодного лазера может проходить через прозрачный акрил с незначительным полезным поглощением, поэтому увеличение времени воздействия часто не обеспечивает надёжной резки. CO2-лазер сильно поглощается акрилом, что позволяет гравировать матовые рисунки и резать кромки с эффектом огневой полировки при правильной настройке фокуса, обдува воздухом и скорости. Цветной акрил не обязательно легче обрабатывать диодным лазером: пигмент, прозрачность и подложка влияют на то, будет ли луч эффективно взаимодействовать с листом.
Стекло — ещё один материал, при обработке которого настольный мини-лазер CO2 для хобби обладает существенным функциональным преимуществом. Энергия CO2 нагревает поверхность стекла достаточно для контролируемого микротрещинообразования, создающего видимую матовую маркировку. Результат по-прежнему зависит от состава стекла, кривизны и опоры, однако сам процесс является отработанным. Диодному лазеру обычно требуется покрытие или маркировочный состав для получения видимого результата на чистом стекле, что добавляет подготовительные работы и очистку, снижая повторяемость.
С древесиной ответ не столь однозначен. Обе технологии позволяют гравировать и резать многие изделия из древесины. Диодный лазер может оставлять узкую линию гравировки благодаря малому размеру сфокусированного пятна, что полезно для детализированных изображений и мелких надписей на подходящих поверхностях. CO2-лазер обычно получает преимущество, когда важны скорость резки, глубина и стабильность кромки. В фанере клеевые слои и пустоты могут нарушать любой из процессов, однако CO2-станок с большей вероятностью сохраняет достаточную режущую способность для завершения рисунка без чрезмерно медленных проходов.
Производительность резки определяется подачей энергии, а не только номинальной мощностью
Сравнение заявленной оптической мощности без анализа пути луча приводит к неправильному выбору станка. Диодный модуль концентрирует излучение через линзовую систему и часто обеспечивает малое фокусное пятно, однако его способность передавать энергию в глубину материалов, плохо поглощающих синий свет, ограничена. CO2-лазер использует зеркала и фокусирующую линзу для подачи инфракрасной энергии. Его сфокусированное пятно может быть больше, чем у точного диодного модуля, однако он часто удаляет материал быстрее, поскольку обрабатываемый материал эффективнее поглощает эту длину волны.
Практический тест — смотреть не только на то, можно ли в конечном итоге вырезать образец. Медленная многопроходная резка может оставлять тёмный широкий рез, шероховатую нижнюю сторону и следы нагрева вокруг мелких деталей. Она также усиливает небольшие ошибки плоскостности: лист, слегка приподнятый в одном углу, может выйти из фокуса настолько, что резка не удастся только в этой зоне. CO2-лазер является более сильным выбором, когда производство требует полезного запаса по скорости, а не работы на пределе возможностей станка.
Этот запас важен при раскладке вложенных деталей. Плотная компоновка на акриле может накапливать тепло, когда соседние контуры режутся последовательно. Мощность CO2 позволяет двигаться быстрее и лучше планировать траекторию, снижая локальный нагрев и вероятность смещения мелких деталей после ослабления их удерживающих перемычек. Это не отменяет необходимости правильных настроек. Чрезмерная мощность или недостаточный обдув воздухом всё равно могут вызвать вспышки, оплавленные акриловые кромки или сажу на древесине.
Качество гравировки зависит от изображения и материала
CO2-гравировка превосходно подходит для залитых логотипов, крупных надписей, удаления текстуры и матовых эффектов на акриле или стекле. Она эффективно обрабатывает растром большие площади и создаёт заметный контраст на многих видах древесины без покрытия. Обработка кожи также выигрывает от более высокой скорости удаления материала при условии, что материал проверен и дымоудаление достаточно эффективно.
Диодный лазер может оставаться конкурентоспособным для детализированной линейной обработки тёмных материалов. Узкое пятно способно воспроизводить тонкие векторные элементы, которые выглядят размытыми при большем размере пятна линзы CO2-лазера. Поэтому станок, выбираемый преимущественно для миниатюрной линейной графики, не обязательно должен быть CO2-лазером. Решение смещается в сторону CO2, когда тот же рабочий стол должен также резать акриловые компоненты, маркировать стеклянные изделия или обрабатывать более крупные гравированные панели за разумное время цикла.
Настройки разрешения не следует считать самостоятельным средством контроля качества. Установка чрезмерно малого межстрочного расстояния на древесине может перегреть поверхность, сгладить естественный контраст волокон и создать мутное тёмное поле. На акриле перекрывающиеся растровые линии могут расплавить поверхность вместо её чистого испарения. При испытаниях материалов необходимо одновременно варьировать мощность, скорость, фокус и интервал между линиями; изменение только мощности редко позволяет определить источник неудовлетворительного результата.
Эксплуатация настольного CO2-лазера предъявляет операционные требования
Более широкий диапазон обрабатываемых материалов технологии CO2 связан с более сложной настройкой станка. Настольный лазер на основе трубки требует выравнивания оптики, чистоты зеркал, правильно сфокусированной линзы, охлаждения и надёжной вытяжки. Плохая юстировка может привести к тому, что номинально мощный станок будет слабо резать на одной стороне рабочего поля. Загрязнённая линза поглощает тепло, теряет светопропускание и может быть повреждена. Эти условия могут напоминать неисправность трубки, поэтому замена трубки до осмотра оптики является распространённой и дорогостоящей ошибкой диагностики.
Охлаждение заслуживает особого внимания. Компактные конструкции с воздушным охлаждением уменьшают сложность трубопроводов, тогда как многие настольные CO2-системы используют водяное охлаждение вокруг трубки. В любом случае стабильные условия эксплуатации важнее кратковременного достижения высокой выходной мощности. Длительные циклы резки выделяют тепло, а повторная работа за пределами предусмотренного диапазона охлаждения сокращает срок службы компонентов и приводит к различию результатов между первым и последним листом.
Диодные системы механически проще: в них нет юстировочных зеркал и, как правило, отдельного контура охлаждения трубки. Их обслуживание менее трудоёмко, хотя линзы, защитные окна, ремни, подшипники и оборудование для обдува воздухом всё равно требуют проверки. Компромисс состоит в том, что простота не устраняет ограничения материалов, связанные с длиной волны.
Рабочее пространство и вытяжка могут быть важнее типа лазера
Настольный CO2-станок часто имеет закрытую рабочую зону, что помогает удерживать свет и дым, однако одного корпуса недостаточно. Испарения акрила, древесный дым, пары клея и запахи кожи требуют вытяжки, которая действительно выводит загрязняющие вещества наружу или через подходящую систему фильтрации. Слабый вентилятор может оставлять налёт на зеркалах и линзах, снижать контраст гравировки и загрязнять внутреннюю часть станка.
Сам материал должен быть известен. ПВХ, винил и неизвестные пластики, содержащие хлор, нельзя обрабатывать лазером, поскольку могут выделяться опасные и коррозионно-активные газы. Подозрительные листы с покрытием, искусственная кожа, пеноматериалы или переработанные панели должны быть идентифицированы до испытаний. Внешне чистый рез не доказывает пригодность материала.
Контроль фокуса также влияет на производительность компактного станка. Диодная установка с фиксированным фокусом может хорошо работать с плоскими тонкими деталями. Проекты CO2 с более толстой древесиной, изогнутым стеклом или различными заготовками выигрывают от регулируемого стола или воспроизводимого метода установки высоты. Когда каждая работа начинается с импровизированных прокладок, изменение фокуса становится скрытой причиной брака деталей.
Когда диодный лазер остаётся лучшим выбором
Диодный лазер остаётся разумным выбором, когда диапазон материалов узок и совместим с поглощением синего света, резка выполняется в лёгком режиме, а минимальное обслуживание ценнее производительности. Он также может подходить для переносных решений или рабочих процессов с открытой рамой, где закрытый CO2-корпус был бы слишком большим, при условии обеспечения надлежащей защиты глаз, противопожарных мер и удаления испарений.
Также разумно сохранить диодный станок для высокодетализированной маркировки, используя CO2 для резки и обработки более широкого спектра материалов. Схожая терминология может скрывать существенные технологические различия в смежном лазерном оборудовании: Портативный ручной лазерный сварочный аппарат с воздушным охлаждением 4 в 1 предназначен для соединения металлов и связанных с этим операций, а не для замены CO2- или диодного гравера при обработке акрила, древесины или стекла. Тип лазерного источника должен соответствовать процессу, а не общему названию «лазерный станок».
Выбирайте настольный мини-лазер CO2 для хобби, когда акрил и стекло являются регулярно обрабатываемыми материалами, скорость резки влияет на рабочий процесс или состав задач требует достаточного запаса производительности для сохранения чистых результатов при работе с древесиной, кожей и листовыми материалами. Выбирайте диодный лазер, когда тонкая гравировка по совместимым поверхностям и более простая настройка важнее этих более широких преимуществ в резке и обработке материалов.
Оставить комментарий
Получите расценки в реальном времени
Заинтересованы? Оставьте свои контактные данные.