


Список категорий
Свежие записи
 Что делает лазерный сварочный аппарат 4-в-1? Режимы и порядок переключенияOct 27, 2026
 Портативные лазерные сварочные аппараты 4 в 1 с воздушным охлаждением: проверка продолжительности включения и электропитания на объектеOct 27, 2026
 Лазерный станок для резки листового металла и труб или отдельные станки? Сравнение затрат на производственный процессOct 27, 2026
Когда фрезерный станок с ЧПУ обеспечивает большую выгоду, чем лазерный резак при обработке панелей
Фрезерный станок с ЧПУ обеспечивает более высокую ценность, чем лазерный резак, когда обработка панелей предполагает значительную толщину, операции помимо сквозного реза, смешанные материалы или частые изменения конструкции. Практический вопрос заключается не в том, какой станок более совершенен. Он заключается в том, как выбрать между фрезерным станком и лазерным резаком, исходя из панелей, которые цех должен обрабатывать ежедневно, приемлемого для заказчика качества отделки и затрат, сохраняющихся после установки.
Лазер может быть подходящим инструментом для высокоскоростного контурного раскроя пригодных листовых материалов. Его бесконтактный процесс и узкая ширина реза полезны там, где основным требованием является быстрая и повторяемая резка. Но изготовление панелей редко ограничивается вырезанием контуров. Компонентам корпусной мебели необходимы выборки, чашки под петли, пазы, четверти, просверленные отверстия, обработка кромок и обработка более толстых плит. Рекламным панелям могут потребоваться гравированные надписи, V-образная резьба или фигурные кромки. Композитные панели могут создавать риски, связанные с нагревом. В этих ситуациях фрезерный станок с ЧПУ часто позволяет получить больше готовой продукции за одну установку и при одной капитальной покупке.
Начинайте с детали, а не с категории станка
Самый быстрый способ провести некорректное сравнение — сопоставлять заявленную скорость резки. Станок может быстро перемещаться во время демонстрации, но при этом плохо подходить для изготовления готовой детали. Закупка должна начинаться с репрезентативного образца производственной номенклатуры: не только с самой простой прямоугольной панели, но и с деталей с отверстиями, внутренними вырезами, канавками, фигурными кромками и из самого толстого обычно обрабатываемого материала.
Фрезер удаляет материал механически вращающимся инструментом. Это обеспечивает ему широкий спектр операций обработки. Он может вырезать контур, создавать неглубокую выборку, сверлить ряд монтажных отверстий, формировать паз или гравировать поверхность в рамках одной программы. Лазер использует концентрированную энергию для разделения или маркировки материала. Он высокоэффективен, когда требуемый результат — это прежде всего чистый узкий рез в материале, хорошо реагирующем на лазерную обработку.
Это различие важно, поскольку многие предприятия по производству панелей приобретают лазерный резак, а затем сохраняют вспомогательное оборудование для операций обработки, которые лазер выполнить не может. Фрезер может иметь менее очевидное преимущество при узком сравнении только по резке, но обеспечивать более высокую ценность по всему маршруту обработки.
Когда фрезерный станок с ЧПУ обычно имеет более убедительные преимущества
Более толстая конструкционная древесина и панели из искусственного камня
Для фанеры, MDF, ДСП, ламинированных плит, акрила, материалов из искусственного камня и аналогичных листовых изделий фрезерование часто является более гибким методом производства. Выбор инструмента, частоту вращения шпинделя, скорость подачи, прижим и удаление стружки можно настроить в соответствии с требованиями к материалу и качеству отделки. Фрезер образует стружку, а не полагается на термическое разделение, что позволяет избежать зоны термического воздействия на кромке, характерной для лазерной резки.
Это не означает, что фрезерование автоматически обеспечивает идеальную кромку. Ламинаты могут скалываться при неправильной геометрии фрезы, поддержке или стратегии программы. Шпонированные панели требуют аккуратного обращения. Однако это контролируемые вопросы механической обработки. Цех может использовать компрессионный инструмент, подходящие стратегии входа и выхода, жертвенные подложки и соответствующую систему удаления пыли для защиты видимой поверхности.
Лазерная резка может быть менее привлекательной при увеличении толщины панели или если материал содержит связующие вещества, покрытия, ламинаты или многослойные структуры, неравномерно реагирующие на тепло. Потемнение кромок, запах, остатки продуктов обработки и локальное плавление могут быть неприемлемы для изделий, где внешний вид имеет критическое значение, либо создавать последующую задачу по очистке.
Детали, которым требуется больше, чем внешний контур
Именно здесь ценность фрезера чаще всего недооценивают. Боковая панель шкафа требует не только внешнего контура. Ей могут понадобиться отверстия под полкодержатели, отверстия под соединители, пазы для задней панели, сверление под петли и выборки для фурнитуры. Дверной или декоративной панели могут потребоваться рельефные элементы, фаски, текстурная резьба или гравированная информация. Фрезер может выполнить эти операции без перемещения панели на отдельное сверлильное или фрезерное оборудование.
При рассмотрении коммерческих предложений перечислите каждую операцию, которая в настоящее время выполняется после резки. Если фрезер может взять на себя несколько из них, сопоставьте инвестиции со стоимостью, временем перемещения, занимаемой площадью, усилиями по программированию и риском для качества при обслуживании отдельных постов. Релевантный показатель — готовые к сборке детали, а не количество раскроенных листов в час.
Работа со смешанными материалами и неопределённый спрос
Цех, производящий стабильный и узкий ассортимент листов, подходящих для лазерной обработки, может обосновать использование специализированного лазера. Но многие производители обрабатывают меняющиеся сочетания древесных панелей, пластмасс, алюминиевых композитных панелей, пенокартонов и листов из цветных металлов. В каждом случае необходимо тестировать совместимость материалов, но фрезерование предлагает знакомый и адаптируемый процесс для широкого спектра неметаллических панелей.
Универсальность также защищает инвестицию при изменении спроса. Стол фрезера может использоваться для раскроя вложенных компонентов корпусной мебели на одной неделе, для основ рекламных вывесок — на следующей, а затем для прототипирования или изготовления приспособлений. Это ценно там, где размеры заказов различаются или активно ведётся разработка продукции. Станок не привязан к одному процессу термической резки.
Качество реза — это не одно требование
Выражение «чистая кромка» часто используется так, будто имеет одно значение. Это не так. Покупатель должен определить, что означает чистота для конкретной панели: отсутствие заусенцев, сколов ламината, потемнения кромки, расплавленной плёнки, необходимость шлифования или поверхность, готовая к склеиванию. Приемлемый результат зависит от материала, покрытия, обработки кромок и назначения изделия.
Проверка образцов резки должна включать видимые и скрытые стороны, внутренние углы, малые отверстия, узкие перемычки, защитные плёнки и типовые покрытия. Оценка только большого внешнего контура скрывает дефекты, которые часто определяют пригодность процесса для производства.
Сравнивайте общую стоимость по всему циклу обработки панелей
Цена приобретения станка — лишь одна строка в решении. Лазерная система может потребовать специальной вытяжки и фильтрации, соответствующих обрабатываемым материалам. Фрезерование требует удаления пыли, управления инструментом, обслуживания жертвенной подложки и надёжного вакуумного крепления. Оба варианта требуют обученных операторов, профилактического обслуживания, дисциплины программирования и безопасного обращения с материалами.
Сравнение становится более ясным, когда затраты привязываются к этапам работы. Для каждого рассматриваемого станка составьте схему загрузки, позиционирования, резки или обработки, выгрузки, очистки кромок, сверления, контроля и доработки. Включите смену инструмента и смену настройки материала, поскольку станок, быстрый при обработке повторяющихся листов, может быть неэффективным при частых небольших партиях в графике.
Фрезерный инструмент представляет собой заметную регулярную статью расходов, но также является управляемой переменной процесса. Правильно подобранная фреза может улучшить качество реза, время цикла и срок службы инструмента. Расходные материалы и сервисное обслуживание лазера также следует оценивать применительно к фактическим материалам и рабочему циклу, а не рассматривать как фиксированный эксплуатационный показатель. Попросите поставщиков показать, как предложенная конфигурация обрабатывает ваши собственные образцы деталей, включая элементы, которые сегодня создают наибольшее количество брака.
Крепление заготовки может определить, обеспечит ли фрезер обещанную ценность
При фрезеровании на панель воздействует механическая сила. Если небольшие детали смещаются после полного вырезания, результатом могут стать повреждённые кромки, поломка инструмента или забракованные изделия. Поэтому при оценке необходимо учитывать вакуумные зоны, состояние жертвенной подложки, стратегию вложения деталей, методы с оставлением тонкой перемычки, перемычки и размер деталей.
Покупатель не должен принимать общее заявление о том, что вакуумный стол «достаточен». Попросите показать предполагаемую толщину материала, минимальный ожидаемый компонент и плотность размещения деталей. Пористые панели, деформированные листы, узкие полосы и детали с интенсивной обработкой могут требовать различных методов крепления. Хорошая конфигурация фрезера — это не просто шпиндель на столе; это полноценный процесс, который удерживает детали стабильными при создании требуемых элементов.
Система сбора пыли заслуживает такого же тщательного рассмотрения. Недостаточная вытяжка снижает видимость, оставляет мусор в пазах, влияет на условия резания инструмента и может мешать прижиму. Она также становится практической проблемой поддержания чистоты. Качество оборудования неотделимо от производственного результата: конструкция станка, работа шпинделя, система управления, крепление заготовки, инструмент и вытяжка должны работать совместно. В этом заключается ценность оценки прецизионно спроектированного фрезерного или лазерного решения как системы, а не выбора только по спецификации станка.
Не покупайте фрезер, когда лазер явно является производственным инструментом
Фрезер не является универсальным решением. Если в производстве преобладают крупносерийные двухмерные контуры из материала, который чисто режется лазером, лазер может предложить более простой и быстрый путь. Это преимущество становится сильнее, когда бесконтактная обработка предотвращает проблемы, вызванные механическим зажимом, износом инструмента или хрупкими тонкими деталями.
Также возможно, что ни один из станков не должен выполнять все задачи. Производство панелей может использовать лазер для определённого диапазона листов с высокой производительностью и фрезер для вторичных операций, более толстых изделий, прототипов и смешанных работ. Правильным решением может стать поэтапный план оснащения вместо принудительного переноса всех работ на одну технологию.
Используйте тест закупки на основе деталей перед запросом окончательных коммерческих предложений
Команды по закупкам могут уменьшить неопределённость, подготовив краткий технический пакет до обсуждений с поставщиками:
- Предоставьте несколько производственных чертежей, включая деталь большого объёма, сложную деталь и деталь с требованиями к видимой кромке.
- Укажите каждый материал, толщину, покрытие, плёнку и ламинат, которые будут обрабатываться на станке.
- Определите, какие операции должны быть завершены до того, как панель покинет станок.
- Определите приемлемое состояние кромки и допустимую вторичную отделку.
- Укажите минимальные размеры деталей, типовые размеры листов, вариативность производства и ожидаемую частоту переналадки.
- Запросите предлагаемый рабочий процесс, а не только модель станка и номинальное заявление о времени цикла.
Этот процесс выявляет распространённую ошибку: покупку станка под наиболее частую деталь при игнорировании деталей, создающих наибольшие затраты на перемещение или риски для качества. Наиболее прибыльной инвестицией часто становится та, которая устраняет сложные вторичные операции, даже если она не является самой быстрой для простейшего контура.
RISTEC производит как высокоточное лазерное, так и фрезерное оборудование, что делает сбалансированную оценку более полезной, чем рекомендация, основанная прежде всего на технологии. Когда обработка панелей также включает изготовление рам, кронштейнов или других металлических узлов, смежное оборудование, такое как волоконный лазерный сварочный аппарат 4 в 1, может быть частью более широкого анализа производственной ячейки. Однако его не следует рассматривать как замену выбора правильного процесса резки и обработки панелей.
Решение о покупке должно следовать за готовой панелью
Фрезерный станок с ЧПУ обычно обеспечивает более высокую долгосрочную ценность, когда панели требуют обработки по глубине, сверления элементов, обработки более толстых заготовок, различных материалов или снижения зависимости от вторичных постов. Его преимущество не в том, что он заменяет каждый лазерный резак. Его преимущество в том, что он может преобразовать лист в более готовый компонент в рамках одного контролируемого рабочего процесса.
Выбирайте лазер, когда работа действительно ориентирована на лазер: высокопроизводительная контурная резка совместимых материалов с приемлемым термическим результатом на кромке. Выбирайте фрезер, когда саму панель необходимо обрабатывать, а не просто разделять. Формирование решения на основе требований к готовой детали, крепления заготовки, последующих трудозатрат и поведения материала приведёт к более долгосрочному выбору оборудования, чем сравнение одних лишь показателей скорости.
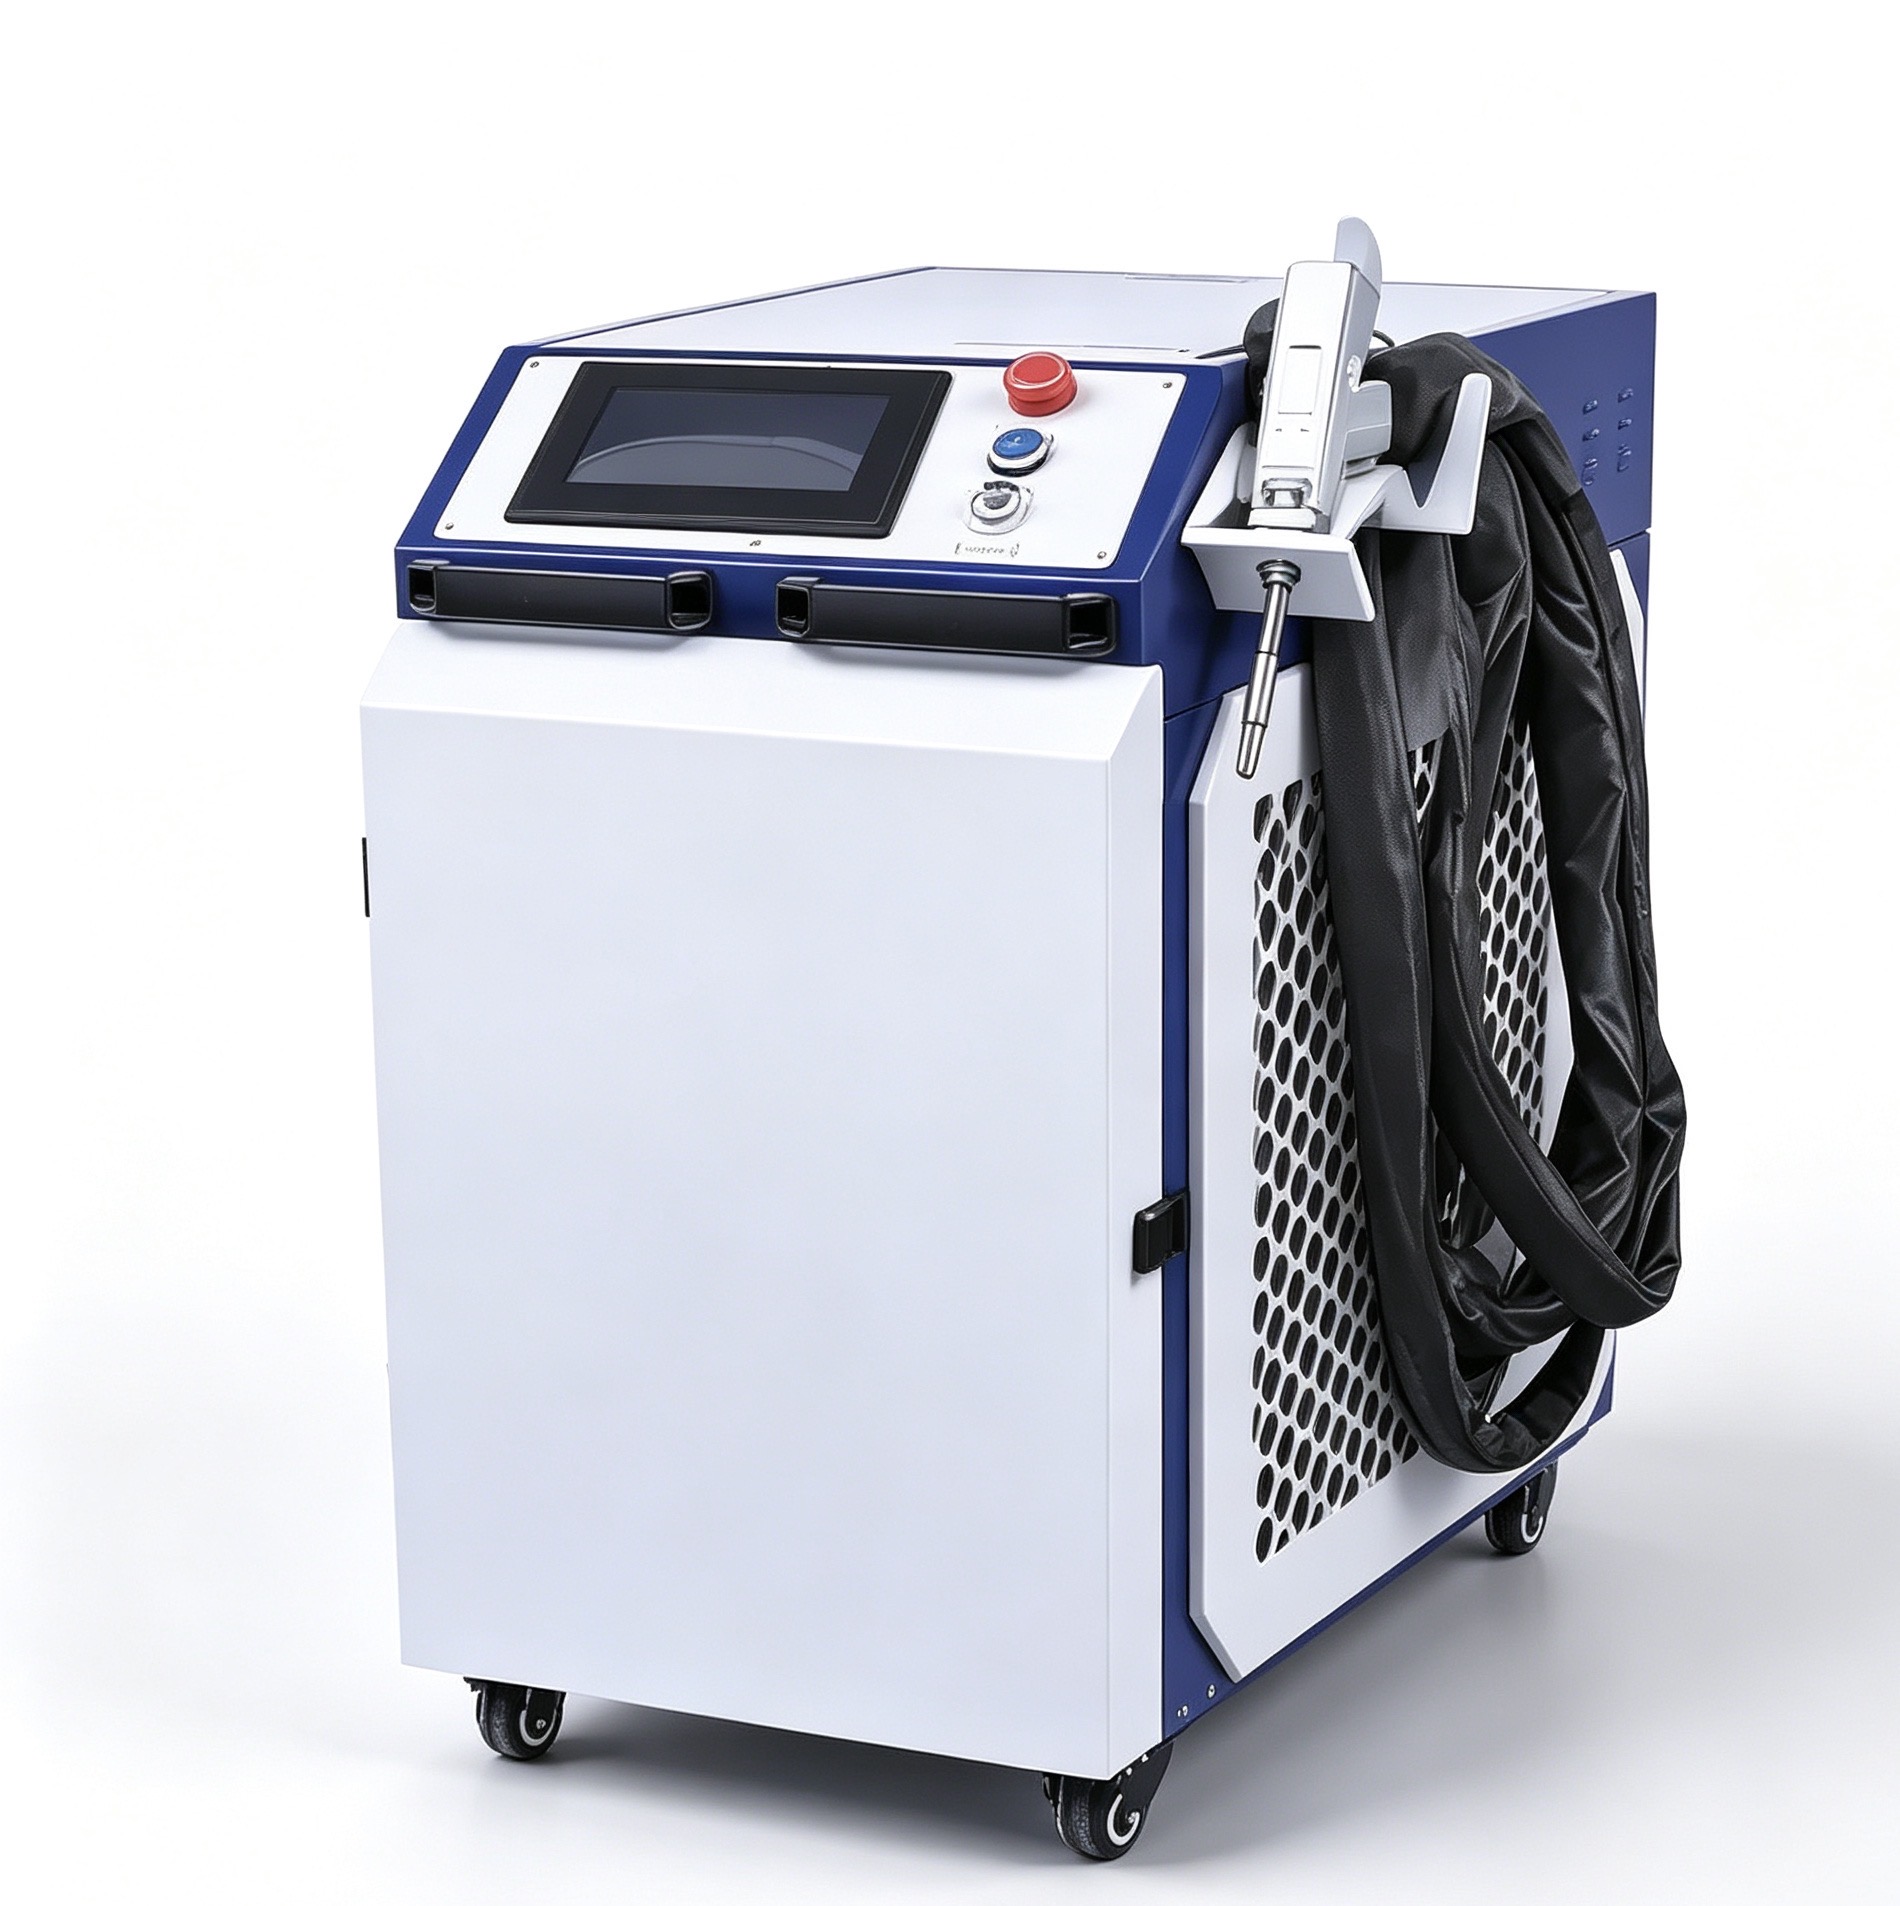
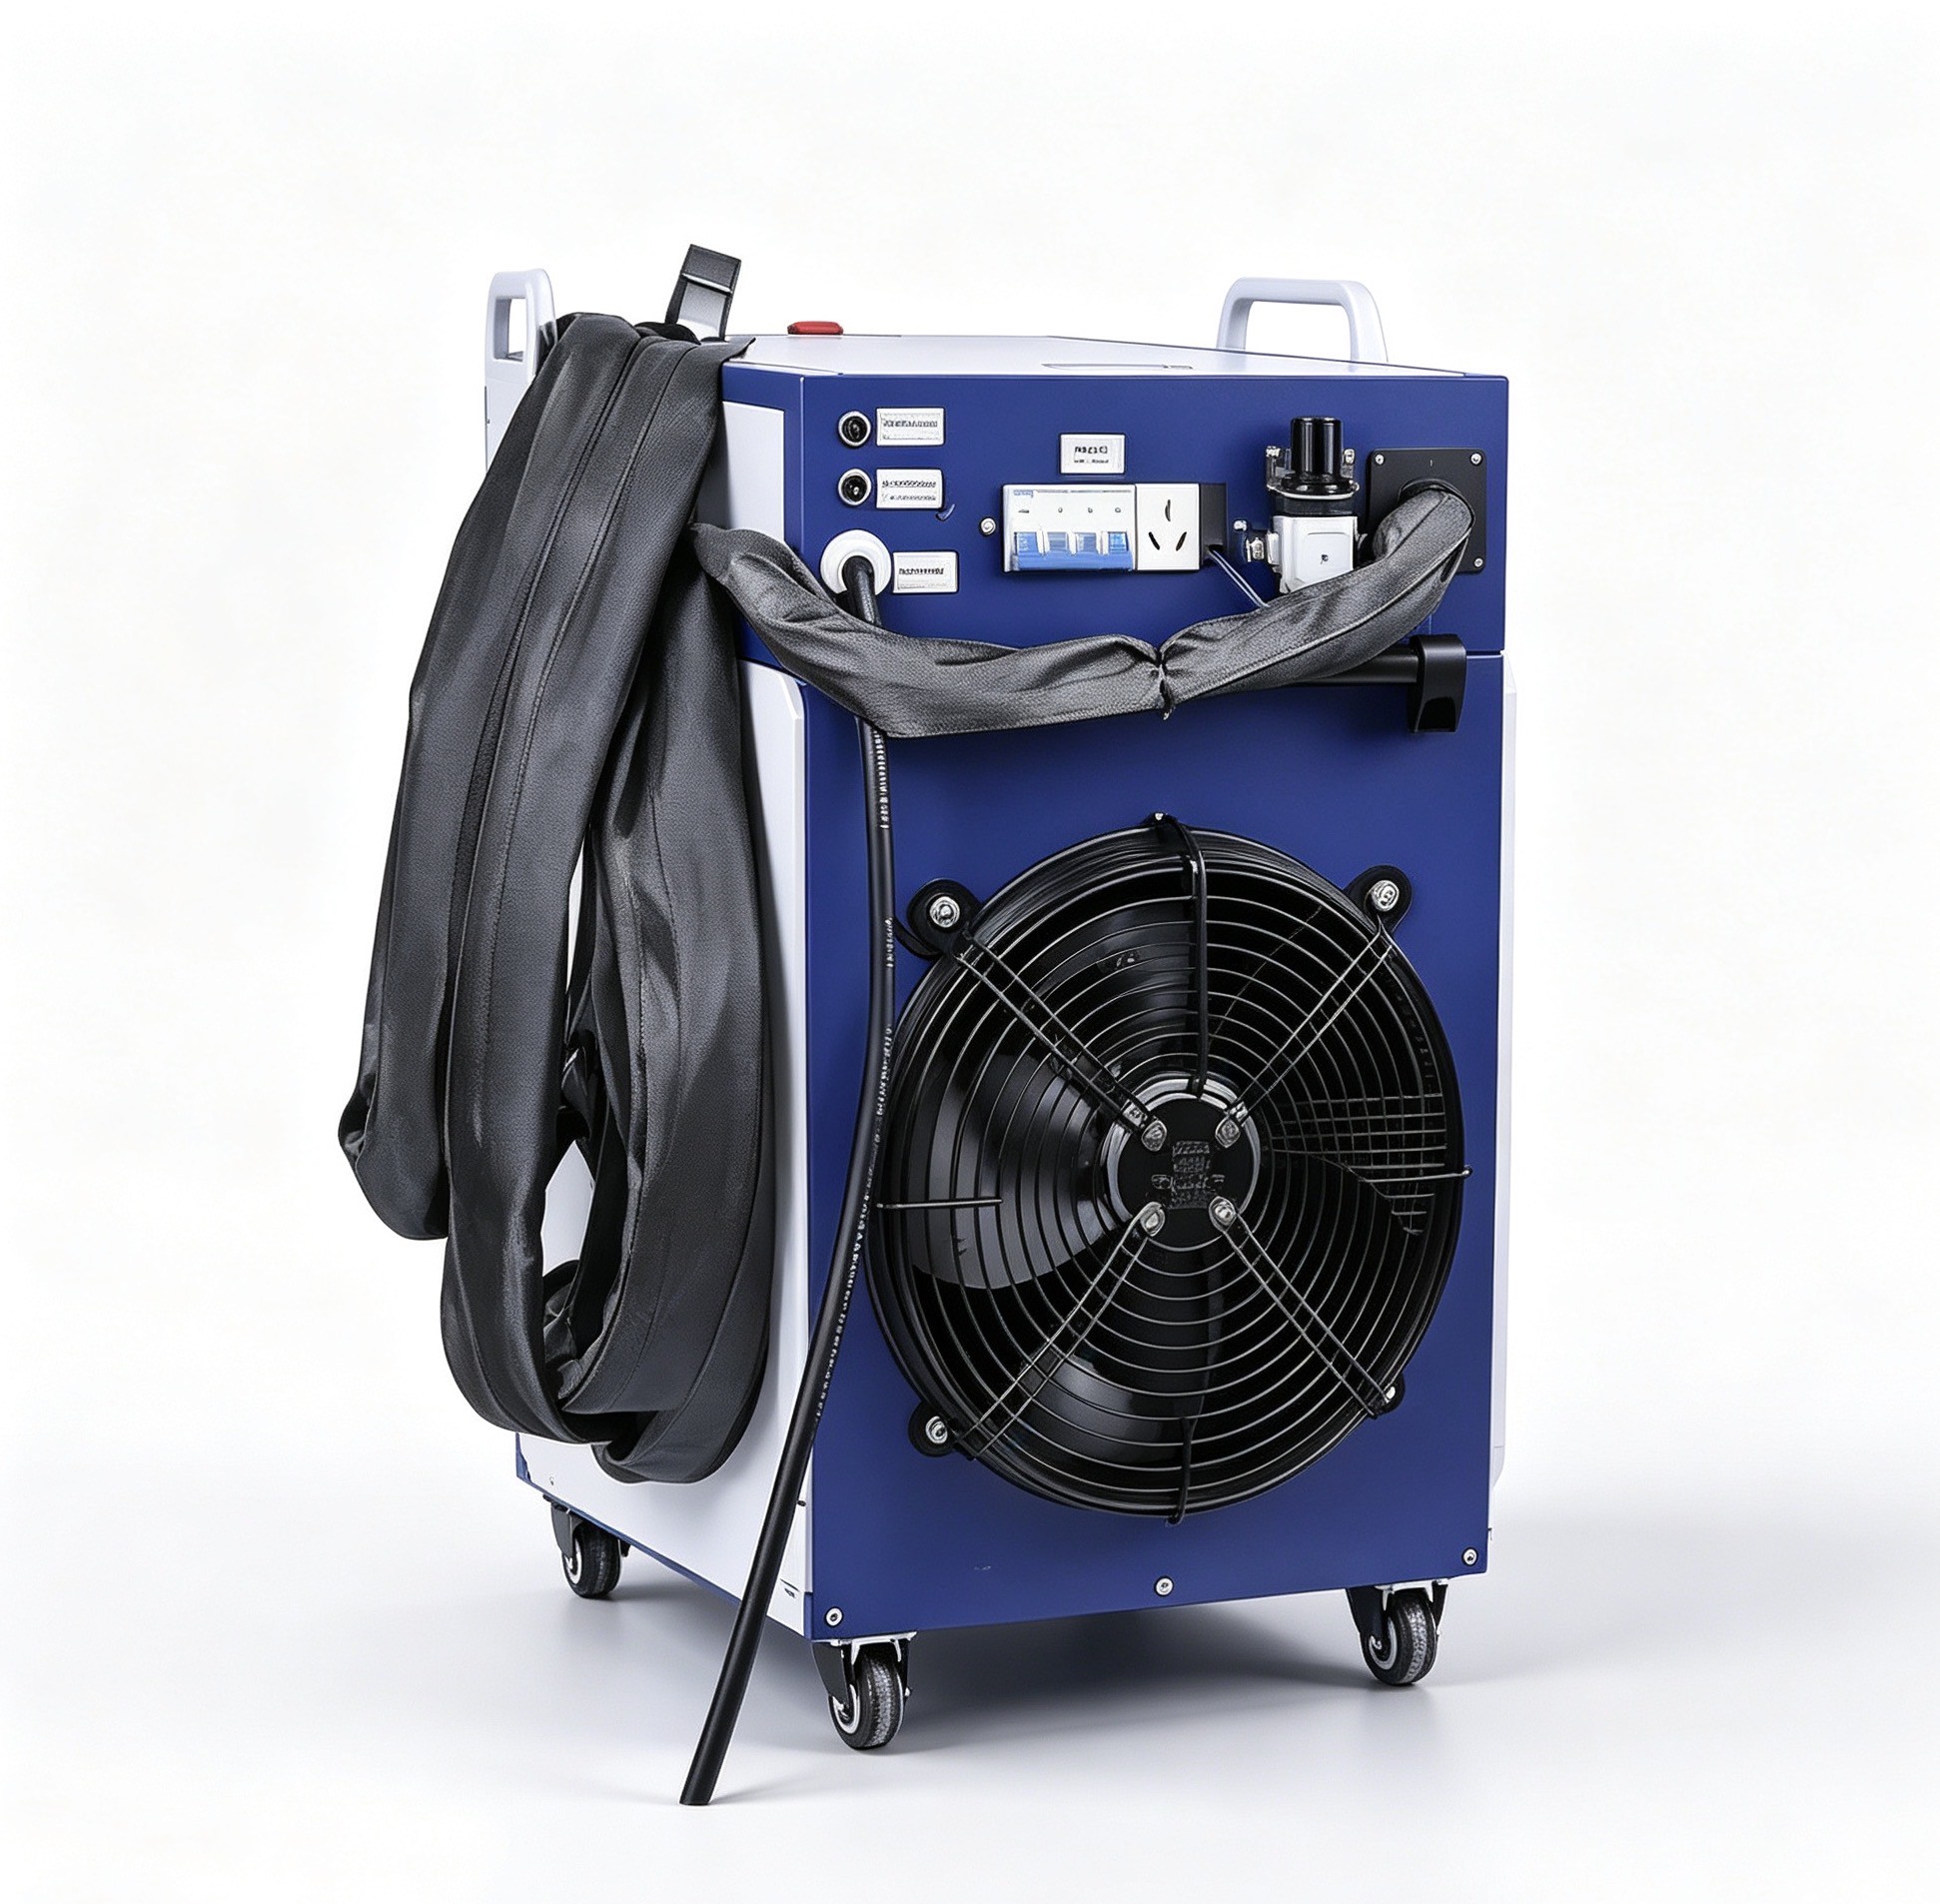
 Волоконный лазерный сварочный аппарат 4-в-1Обзор волоконного лазерного сварочного аппарата 4 в 1
Высокоскоростная сварка без дефектов — опыт не требуется
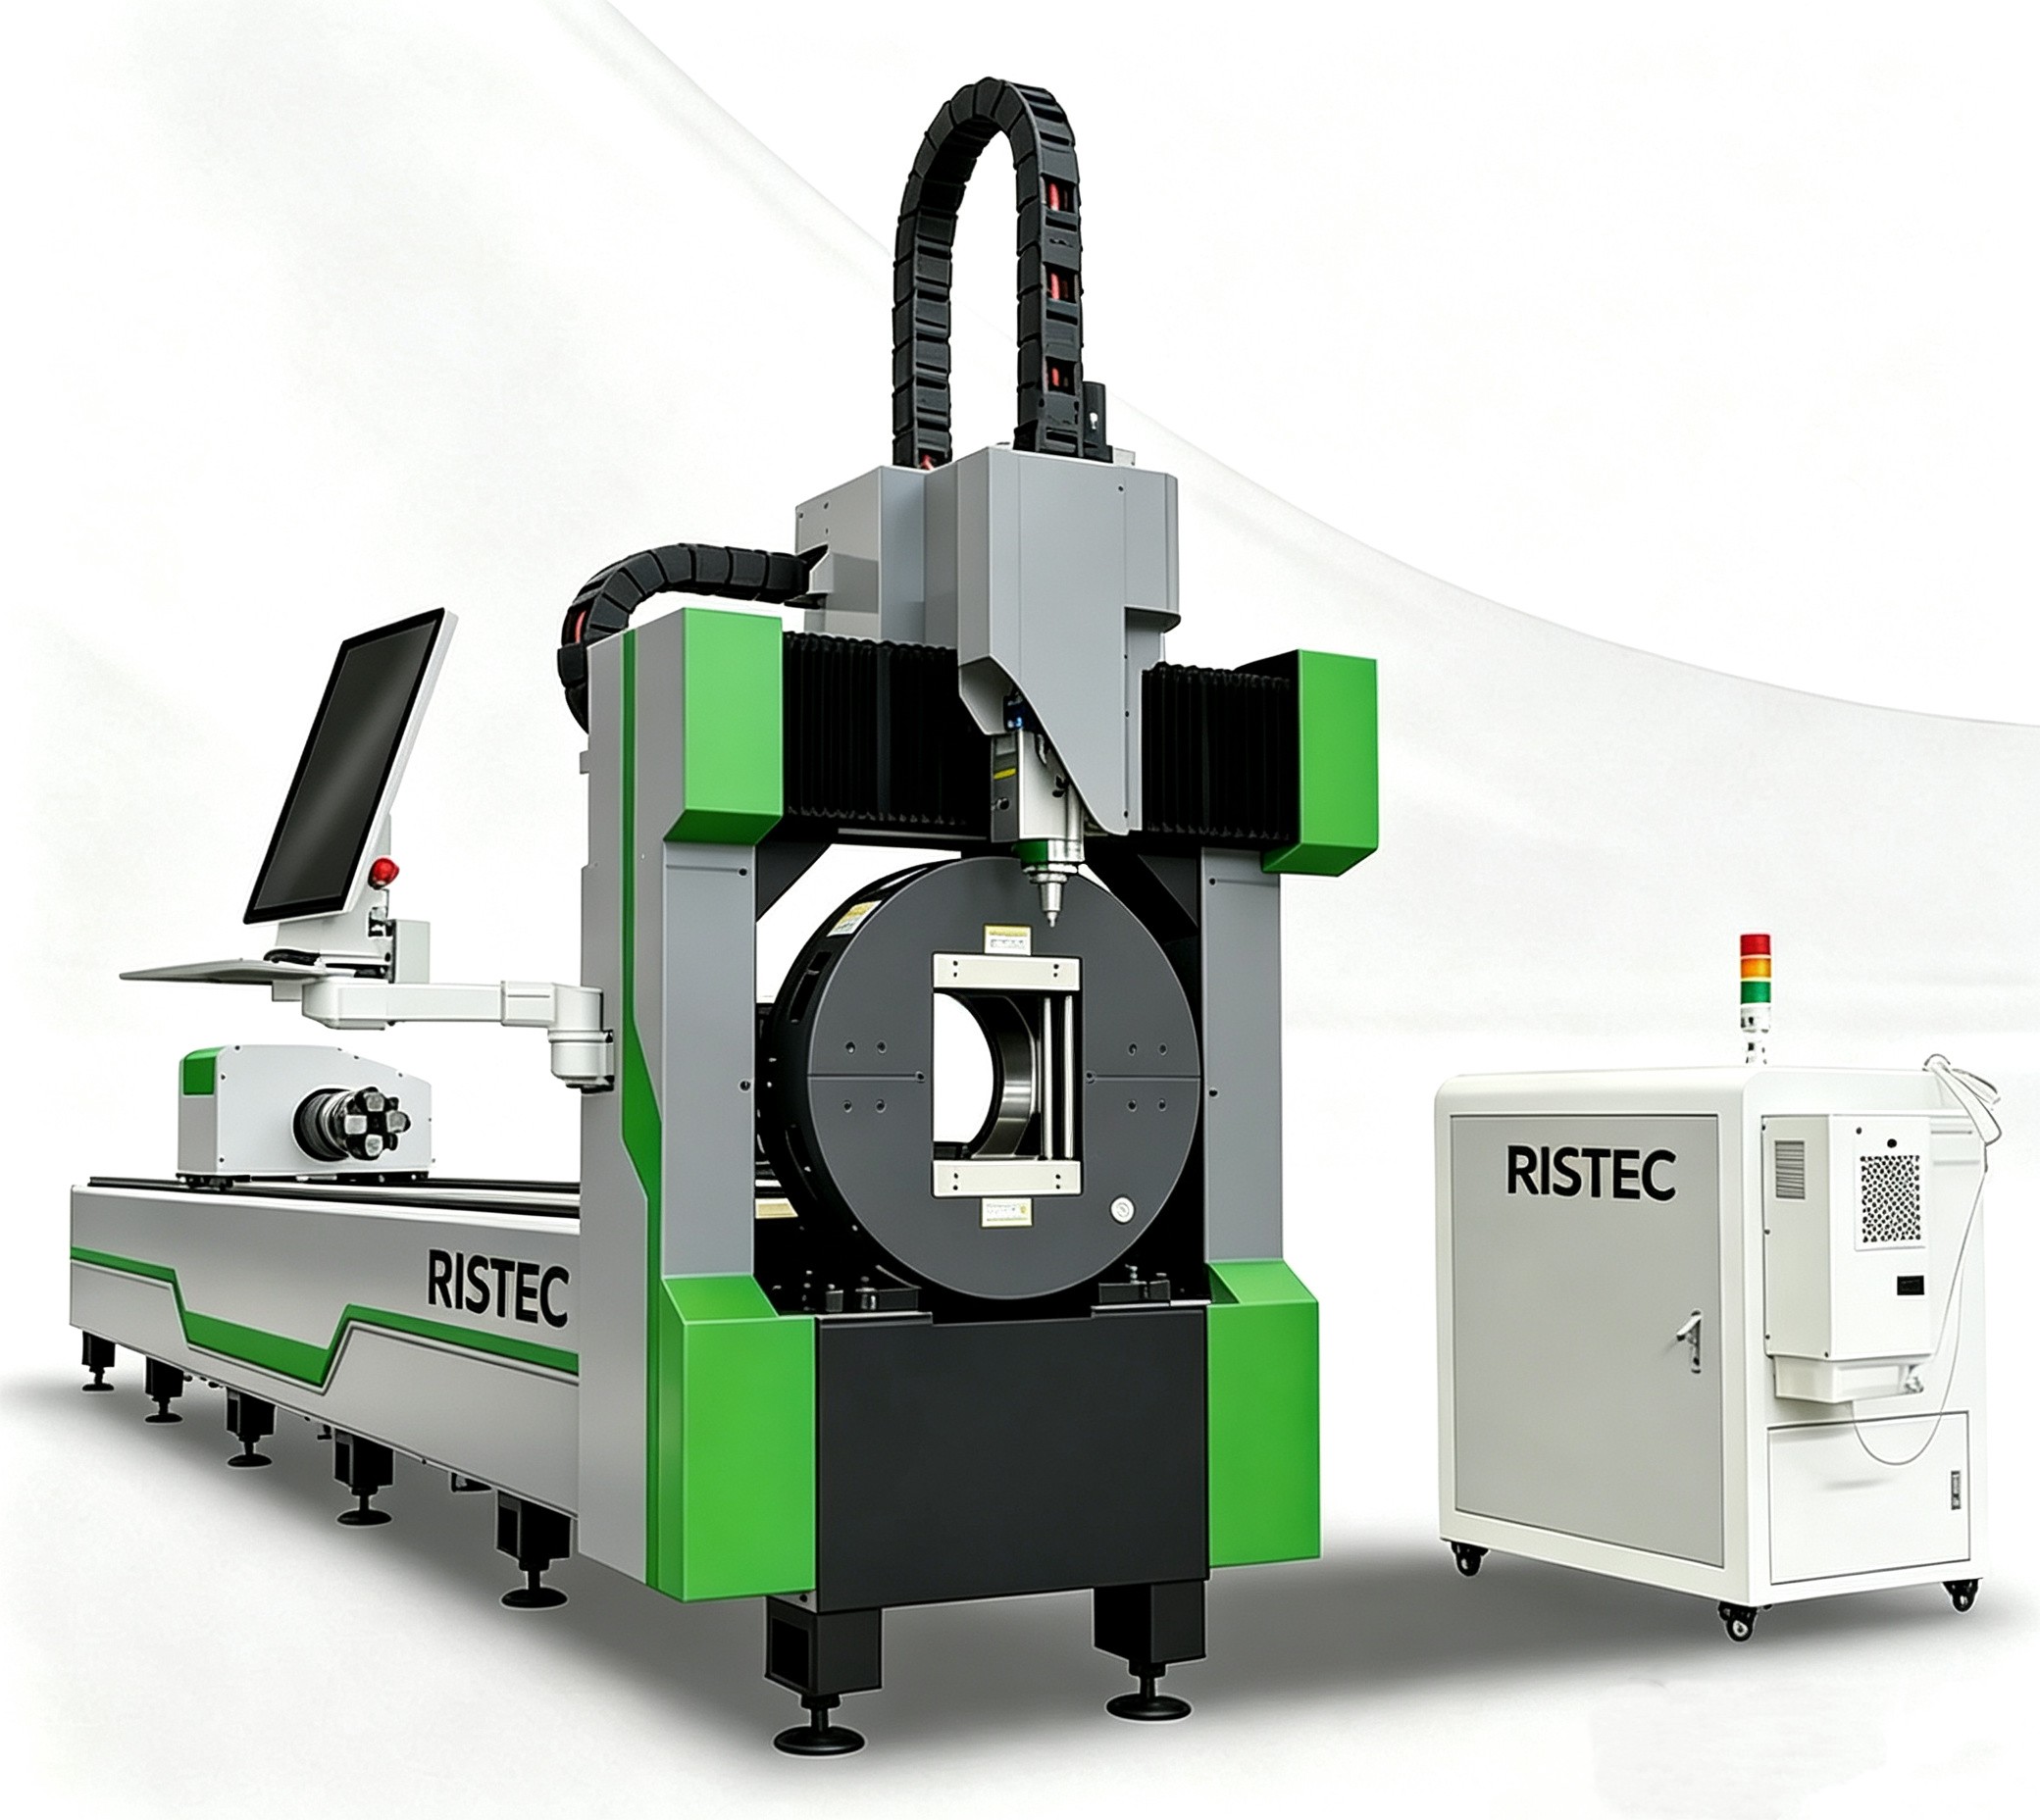
Волоконный лазерный сварочный аппарат 4 в 1 представляет собой технологию соединения металлов нового поколения. Заменяя традиционную аргонодуговую сварку (TIG) и электросварку (MIG), эта система обеспечивает скорость обработки в 4–10 раз выше, минимальную зону термического влияния и исключительно эстетичные сварные швы. Будь то гибкий ручной аппарат или автоматизированная роботизированная система, это оптимальное решение для современного высокоэффективного производства металлоконструкций. Труборезный лазерный станок начального уровняОбзор лазерного трубореза начального уровня
-Высокая эффективность
-Доступная цена
-Высокая точность
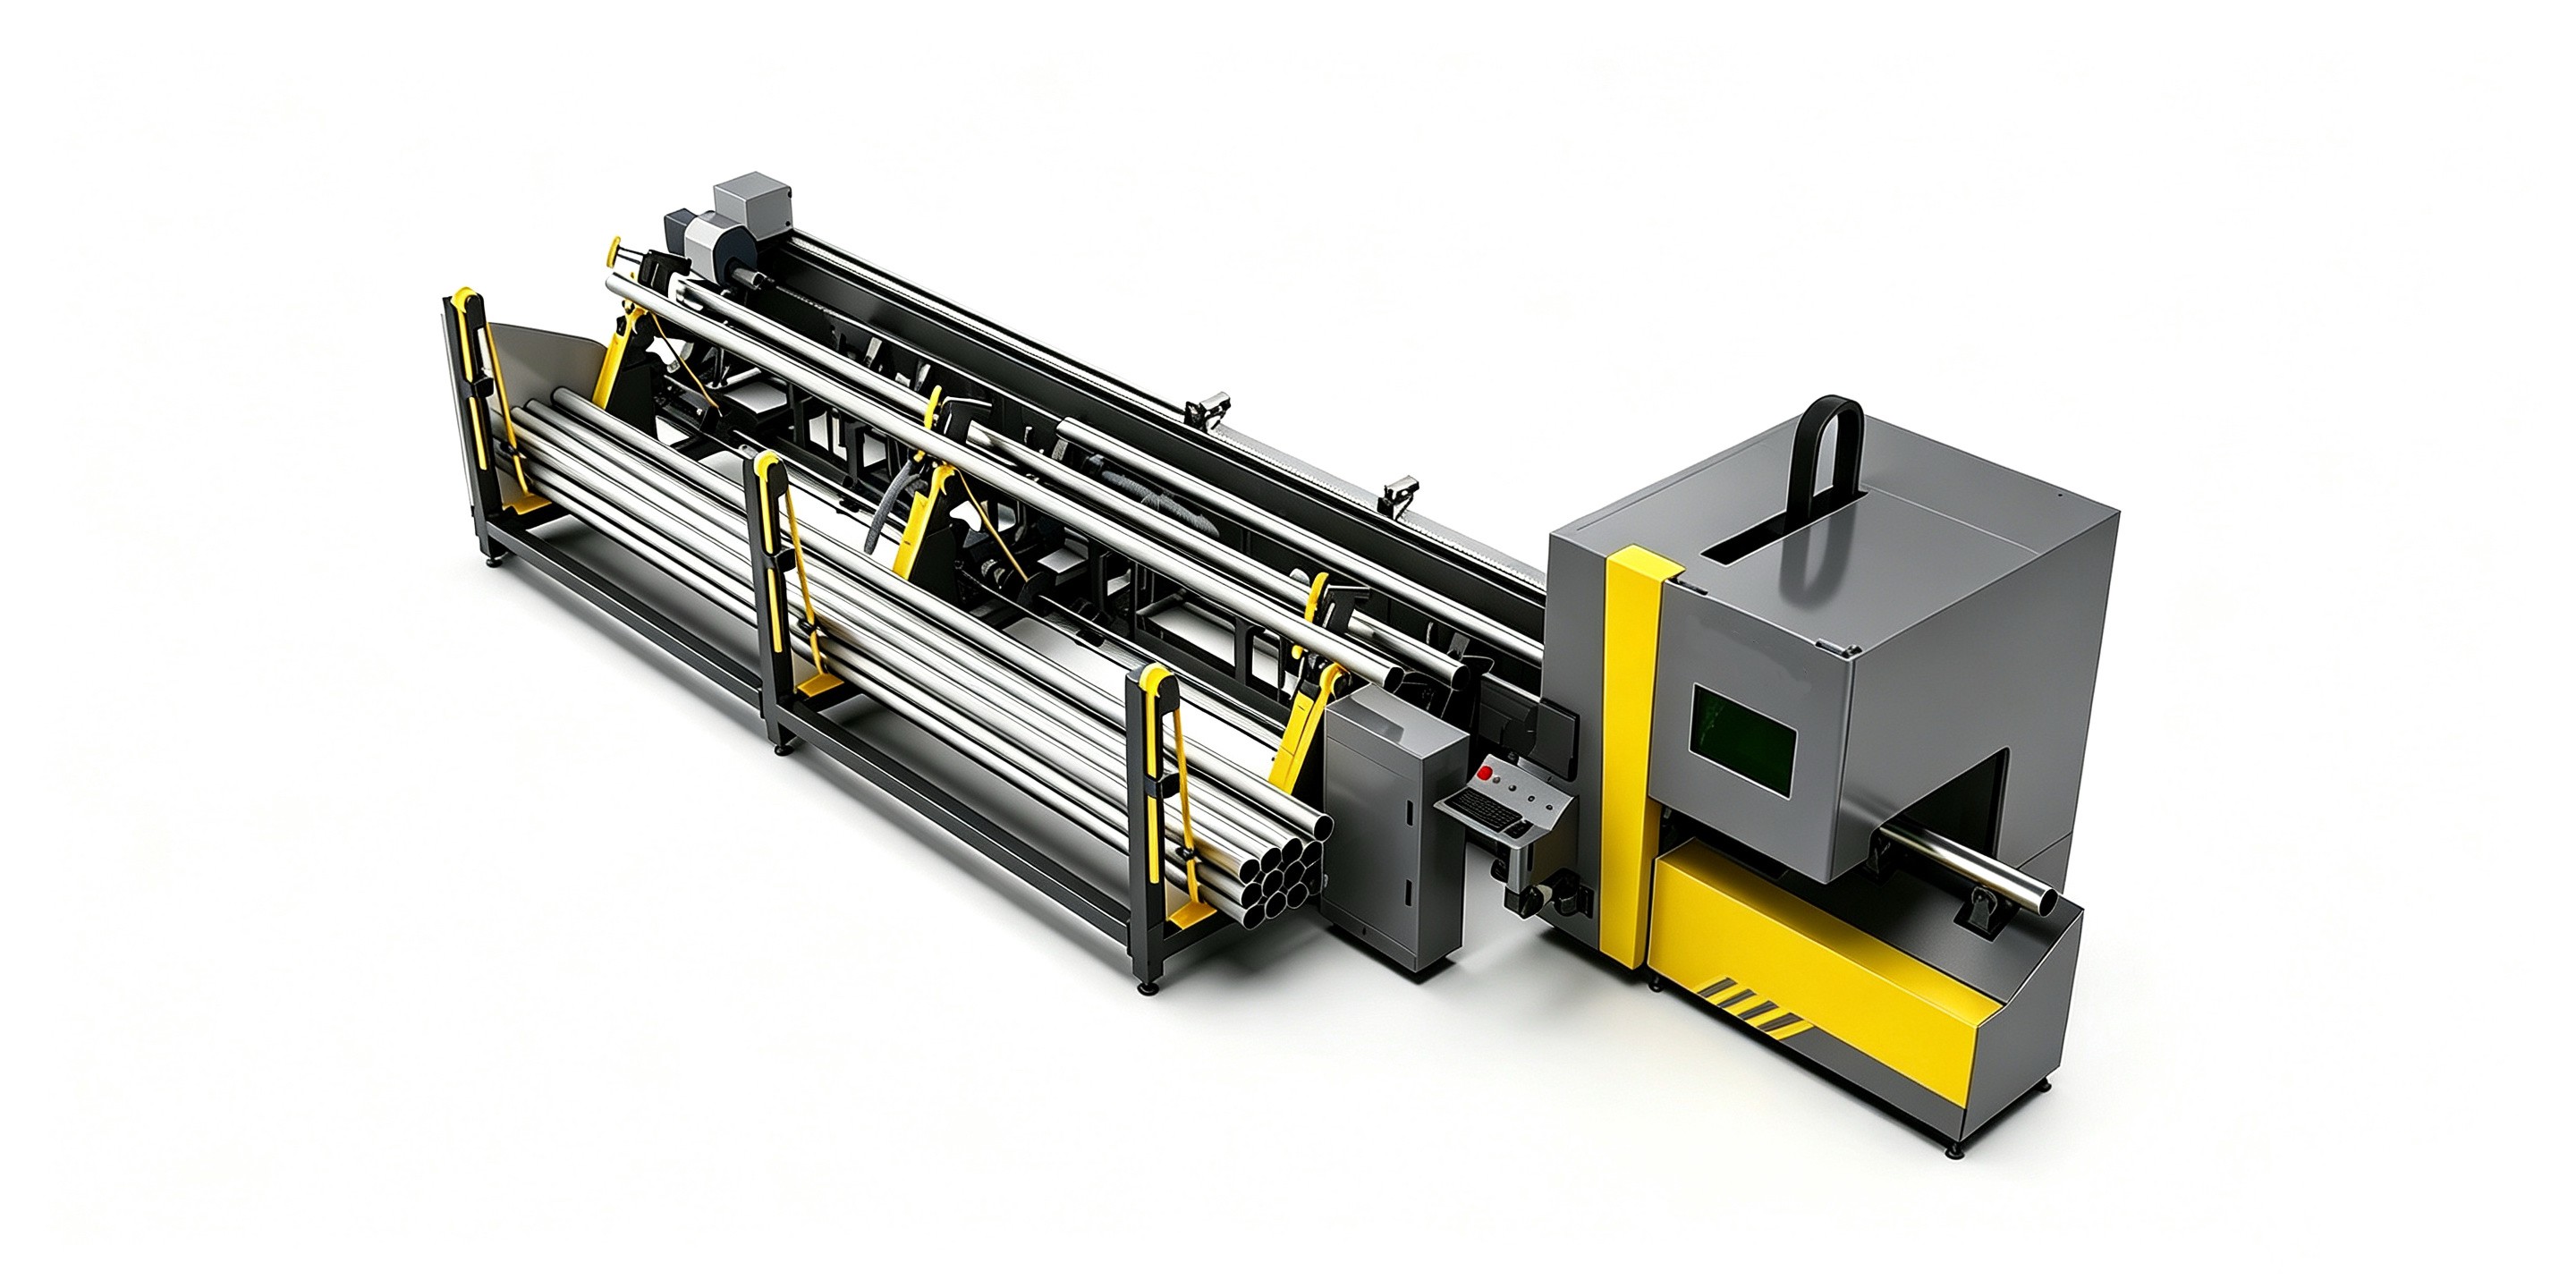
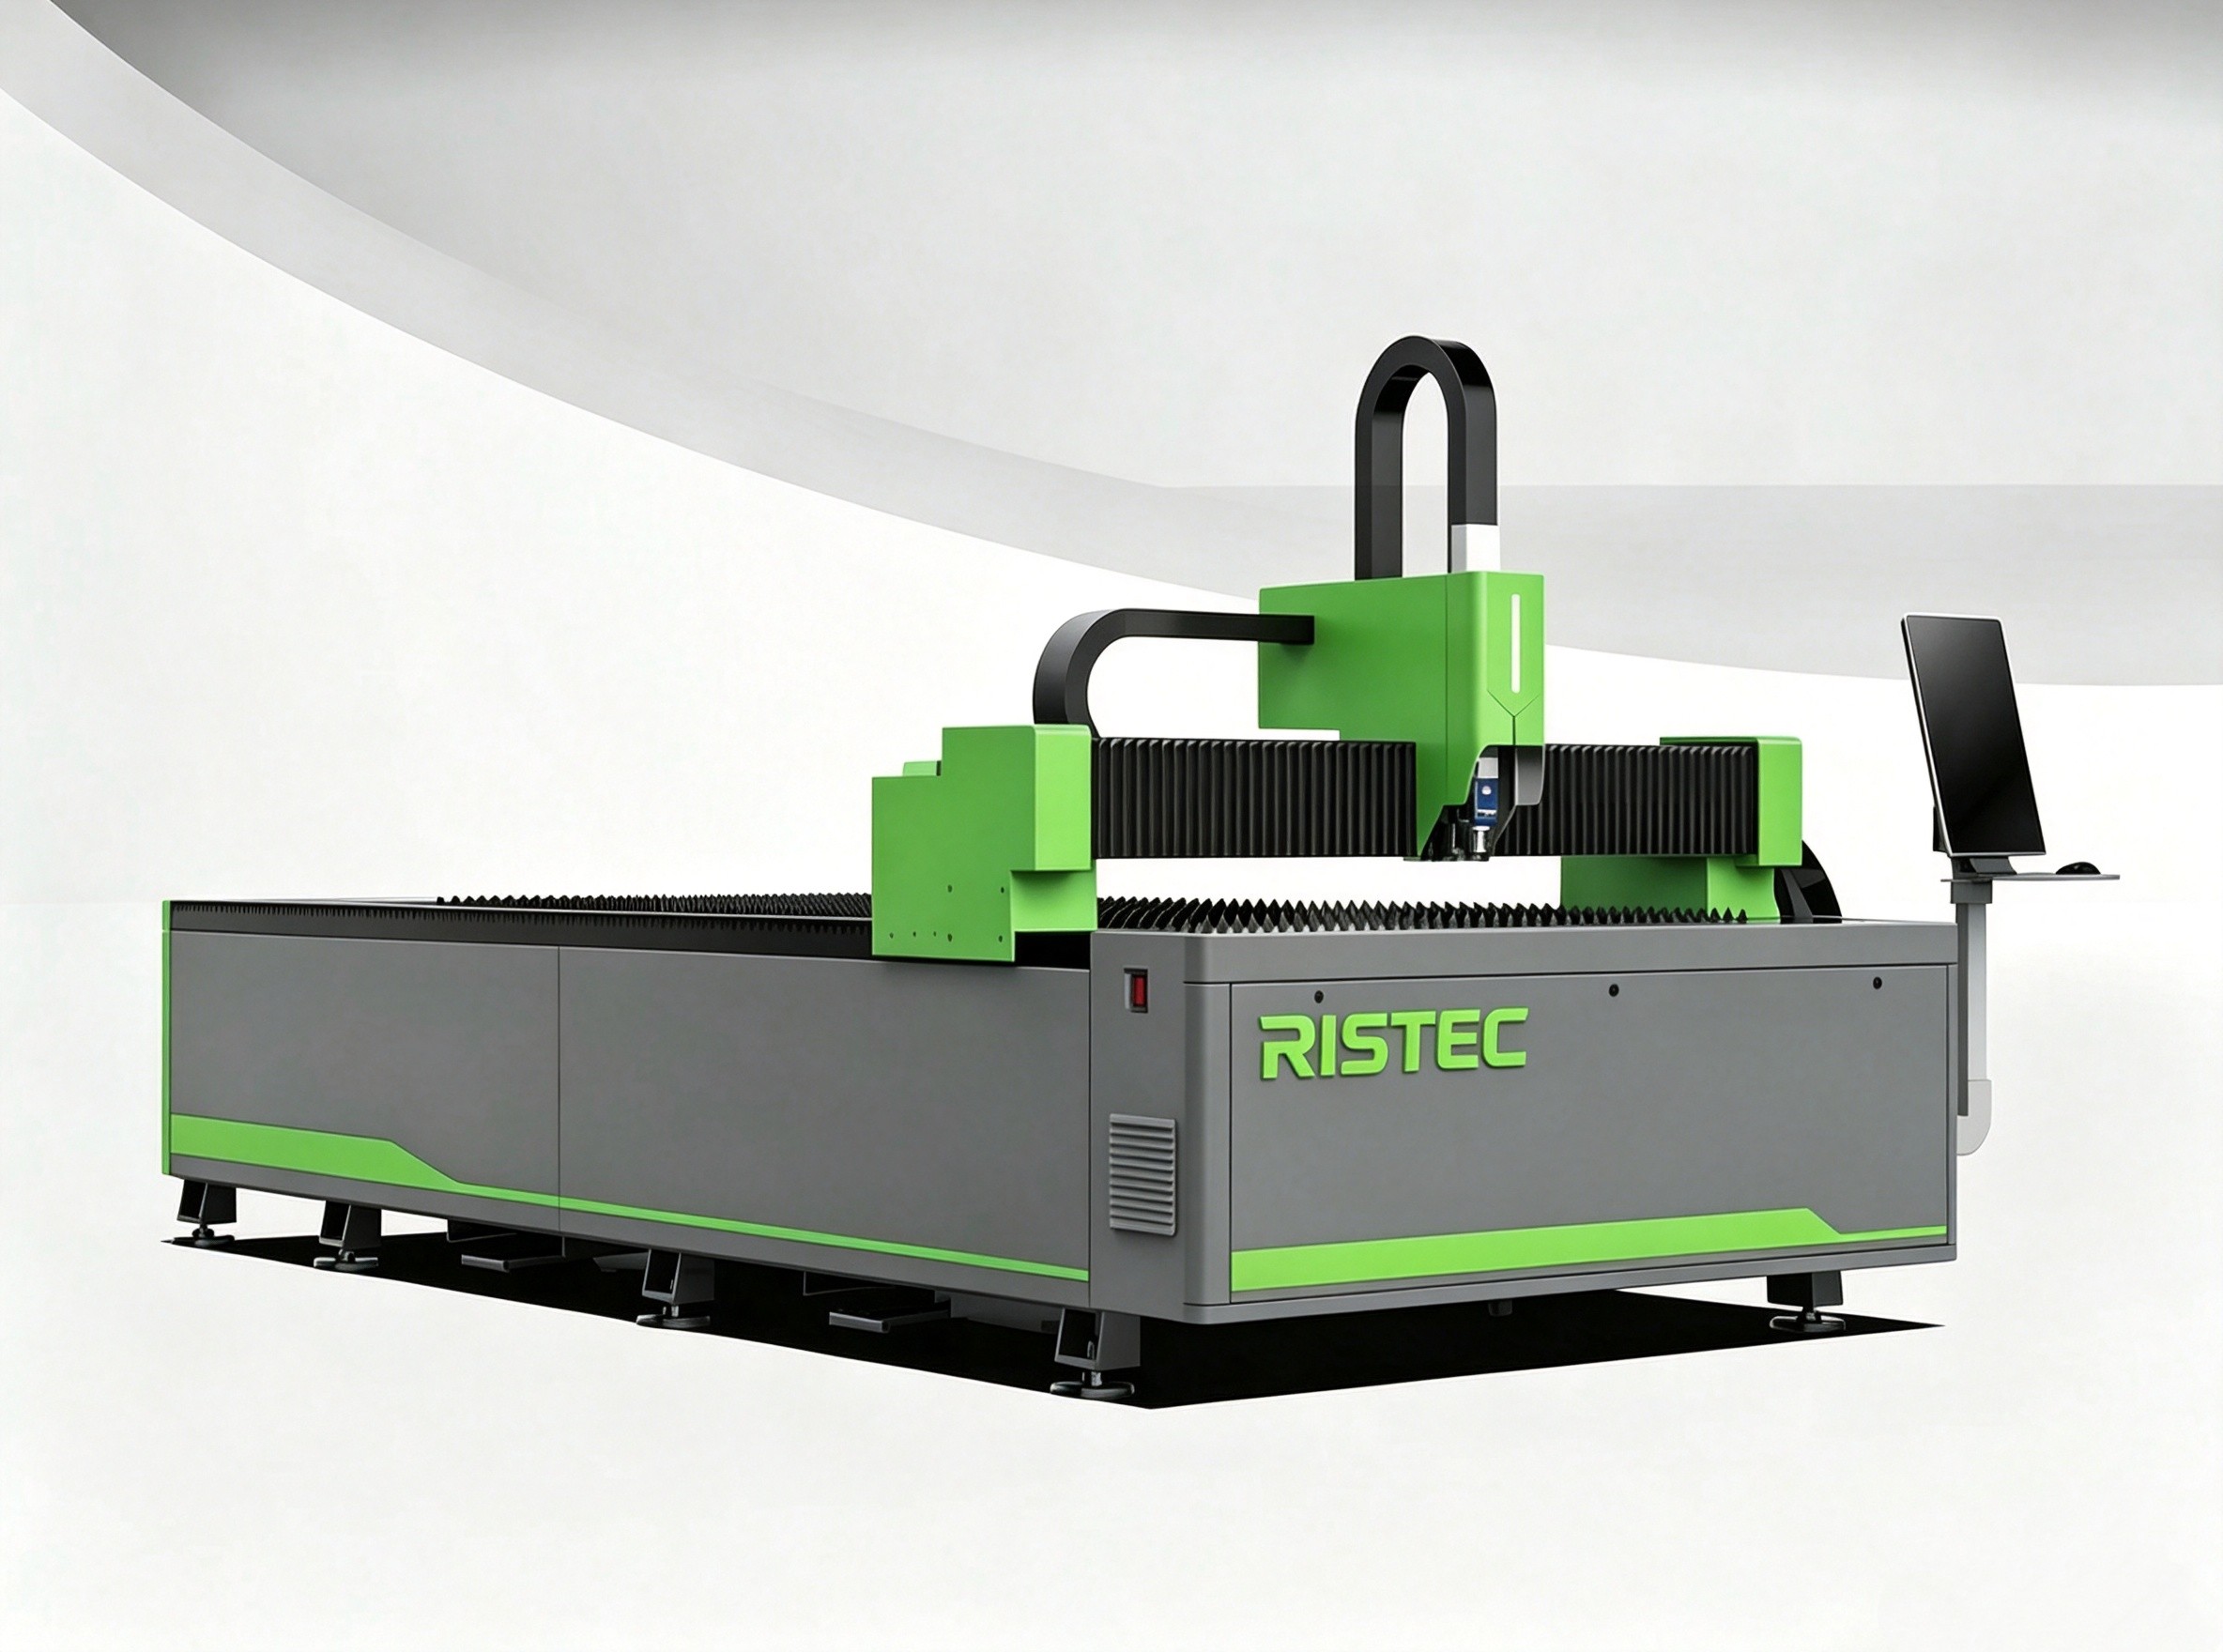
Лазерный труборез начального уровня разработан специально для малых и средних предприятий (МСП), стремящихся автоматизировать обработку металла при минимальных первоначальных инвестициях. Он обеспечивает оптимальный баланс скорости резки, точности и доступной стоимости, что делает его идеальным решением начального уровня для обработки различных металлических профилей, включая круглые, квадратные и прямоугольные трубы. Волоконный лазерный станок для резки листового металлаВолоконный лазерный станок Ristec для резки листового металла представляет собой вершину современных технологий обработки металла. Система разработана для обеспечения высокой точности, впечатляющей скорости и максимальной долговечности. Благодаря высококлассному волоконному лазерному источнику она выполняет чистую резку без заусенцев широкого спектра электропроводных материалов.
Оставить комментарий
Получить актуальные цены
Заинтересовались? Оставьте свои контактные данные.