
Список категорий
Свежие записи
Фрезерный станок или лазерный резак: что лучше для производства акриловых вывесок?
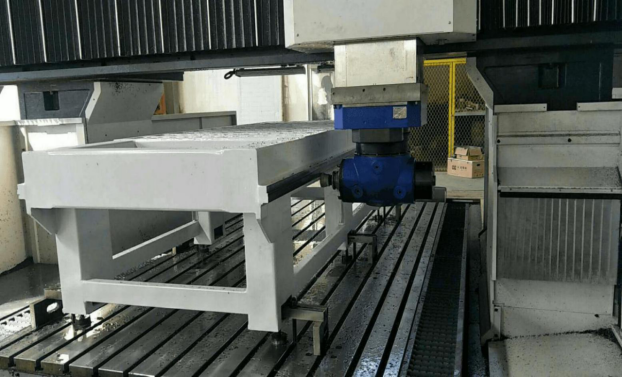
Выбор лучшего оборудования для производства вывесок из акрила определяется не только «точностью». Лазерный резак обычно обеспечивает более быстрое контурное резание, более тонкую детализацию и глянцевую кромку с огневой полировкой на подходящем акриле. Фрезерный станок с ЧПУ обычно является более предпочтительным выбором, когда вывески требуют более толстого листа, механически прочных кромок, крупноформатных панелей, скошенных элементов, карманов или материалов, которые плохо реагируют на лазерный нагрев.
Для многих плоских интерьерных вывесок из литого акрила — логотипов, букв, информационных табличек, лицевых панелей световых вывесок и декоративных панелей — CO2-лазер является более удобным инструментом. Для крупногабаритных вывесок, толстых акриловых компонентов, объёмного изготовления или задач, где внешний вид кромки будет дорабатываться позже, фрезерование может быть более надёжным методом производства. Практический вопрос заключается не просто в том, как выбрать между фрезерным станком и лазерным резаком, а в том, какой процесс позволяет получить требуемую кромку, точность размеров, длительность цикла и последующий рабочий процесс с наименьшими компромиссами.
Качество кромки часто является решающим фактором
Акрил необычайно чувствителен к способу резки, поскольку кромка является видимым элементом дизайна. Прозрачная акриловая буква с плохой кромкой может выглядеть незавершённой, даже если её размеры верны.
Лазер режет акрил, концентрируя тепло вдоль узкой траектории. При правильном управлении резка прозрачного литого акрила CO2-лазером может давать гладкую прозрачную кромку, которая часто не требует механической финишной обработки. Именно поэтому лазерная резка акрила широко ассоциируется с полированными выставочными буквами, POS-материалами, наградами и премиальными интерьерными вывесками. Резка выполняется бесконтактно, поэтому отсутствует давление инструмента, способное сместить мелкие детали или сколоть хрупкий узкий элемент.
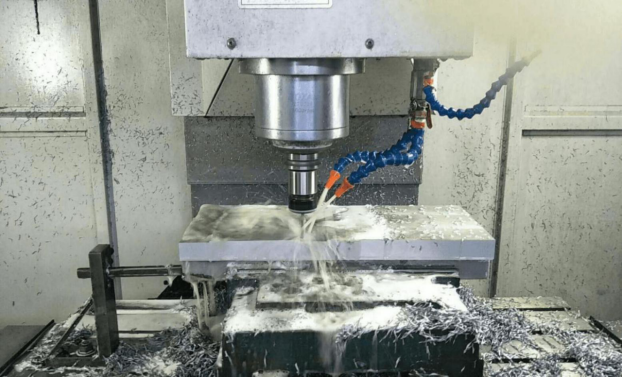
Фрезер удаляет материал вращающимся режущим инструментом. Свежая обработанная кромка обычно имеет матовый или слегка матированный вид, а не оптическую прозрачность. Это не обязательно является дефектом. Матированная кромка может подходить для световых вывесок, поскольку рассеивает свет, а окрашенные, ламинированные или подсвечиваемые с торца вывески могут вовсе не требовать полированной кромки. Если требуется прозрачная кромка после фрезерования, обычно необходим дополнительный процесс финишной обработки, например шлифование, шабрение, полирование или тщательно контролируемая огневая полировка.
Кажущаяся простота лазерно-полированных кромок имеет важное уточнение: результат в значительной степени зависит от марки акрила и настройки оборудования. Литой акрил обычно режется лазером чище, чем экструдированный акрил. Экструдированный лист может быть более склонен к появлению расплавленных остатков, изменению внешнего вида кромки и проблемам, связанным с внутренними напряжениями. Тип защитной плёнки, плоскостность листа, фокусировка, подача воздуха, скорость резки и настройки мощности влияют на результат. Лазер не создаёт автоматически кромку премиального качества только потому, что материал является акрилом.
Толщина меняет сравнение
Тонкий и среднетолщинный акрил — это область, где лазерная резка наиболее убедительна. Она позволяет создавать сложные контуры, маленькие отверстия и близко расположенные буквы без необходимости обеспечивать доступ инструмента вокруг каждого элемента. Когда дизайн включает множество мелких деталей, отсутствие физического диаметра фрезы является значительным преимуществом.
По мере увеличения толщины акрила выбор становится менее очевидным. Лазерный луч имеет фокусную геометрию: рез может быть немного уже с одной стороны, чем с другой, особенно в толстом материале. Для хорошо заметного компонента вывески такая конусность может иметь значение. Резка более толстых листов также требует более медленной обработки и тщательного управления фокусом. Чрезмерное нагревание может увеличить риск изменения цвета кромки, локального плавления или эффектов внутренних напряжений, особенно при использовании неподходящих марок листа.
У фрезера нет сопоставимой конусности луча, хотя прогиб инструмента и стратегия резания всё равно имеют значение. При использовании правильной фрезы, частоты вращения шпинделя, подачи и метода фиксации он может обрабатывать толстый акрил с ровными вертикальными стенками. Он также лучше подходит для выполнения карманов контролируемой глубины, уступов, V-образных канавок, фасок и других трёхмерных элементов. Такие детали распространены в сборных вывесках, многослойных акриловых панелях, позиционирующих элементах и изготовленных компонентах дисплеев.
Одну лишь толщину не следует рассматривать как фиксированное правило выбора станка, поскольку возможности зависят от конкретного оборудования и материала. Полезное различие носит функциональный характер: если вывеска по сути представляет собой двухмерный профиль с готовой кромкой, лазерной резке следует отдать приоритет. Если это обработанный компонент с элементами по глубине или значительной толщиной сечения, фрезерование становится более обоснованным.
Тонкая детализация благоприятствует лазеру, но геометрия дизайна всё равно важна
Лазерная резка превосходно подходит для узких штрихов, мелких декоративных деталей и крутых кривых. Лазер может резать острые внутренние углы, поскольку луч имеет очень узкую ширину реза. Это делает его особенно подходящим для декоративных букв, логотипов с небольшими негативными пространствами, тонких решётчатых узоров и компактных отверстий в тонком акриле.
Фрезер ограничен диаметром режущего инструмента. Даже небольшая фреза оставляет радиус во внутреннем углу; она не может создать идеально квадратный внутренний угол за один обычный проход. Это может быть несущественно для округлых букв, но становится важным, когда вывеске нужны запрессовываемые выступы, прямоугольные прорези, чёткие детали логотипа или плотно сопрягаемые многослойные элементы. Конструкторы могут компенсировать это разгрузками типа «собачья кость» или скорректированной геометрией, но такие изменения должны быть преднамеренными.
Малые фрезы также имеют практические ограничения. Они более хрупкие, режут медленнее и могут выделять тепло при плохом удалении стружки. Акрил, который трётся об инструмент вместо чистого резания, может плавиться на инструменте и оставлять шероховатую кромку. Наилучшие результаты фрезерования зависят от баланса подачи и частоты вращения шпинделя, чтобы инструмент образовывал стружку, а не перегревал материал.
Лазерная резка исключает поломку инструмента, но имеет собственное ограничение для мелких элементов. Очень узкие перемычки или крошечные буквы могут поглощать тепло и деформироваться, особенно если траектории реза расположены слишком близко друг к другу. Детали также могут сместиться после вырезания, если они не поддерживаются подходящим столом, перемычками или стратегией фиксации материала. Поэтому тонкая детализация является преимуществом лазера, но не заменяет разумное проектирование вывесок.
Скорость производства — это больше, чем время резки
Сравнения часто сосредоточены на скорости перемещения, указанной в спецификации станка. Это редко является показателем, определяющим фактическую производительность вывесок. Полезное сравнение включает подготовку макета, загрузку материала, время резки, финишную обработку, очистку, отбракованные детали и сборку.
Для комплекта плоских акриловых букв с детализированными профилями лазер может быть эффективен, поскольку он непрерывно переходит от контура к контуру и оставляет кромку с готовым внешним видом. Не требуется менять инструменты для разных форм, а для каждой мелкой детали не нужна механическая система зажима. Это сокращает объём операций по работе с изделиями в дизайнах с множеством отдельных элементов.
Фрезер может потребовать больше времени для выполнения сопоставимого реза по периметру, особенно когда для толстого листа необходимо несколько проходов. Смена инструмента, замена фрез, вакуумная фиксация, перемычки и финишная обработка кромок могут увеличивать время. Однако он может стать более эффективным вариантом, когда работа также требует сверлёных отверстий, углублений, фасок, вырезов в панелях или обработки неакриловых материалов. Совмещение этих операций на одном фрезерном станке с ЧПУ может исключить перемещение работы между отдельными процессами.
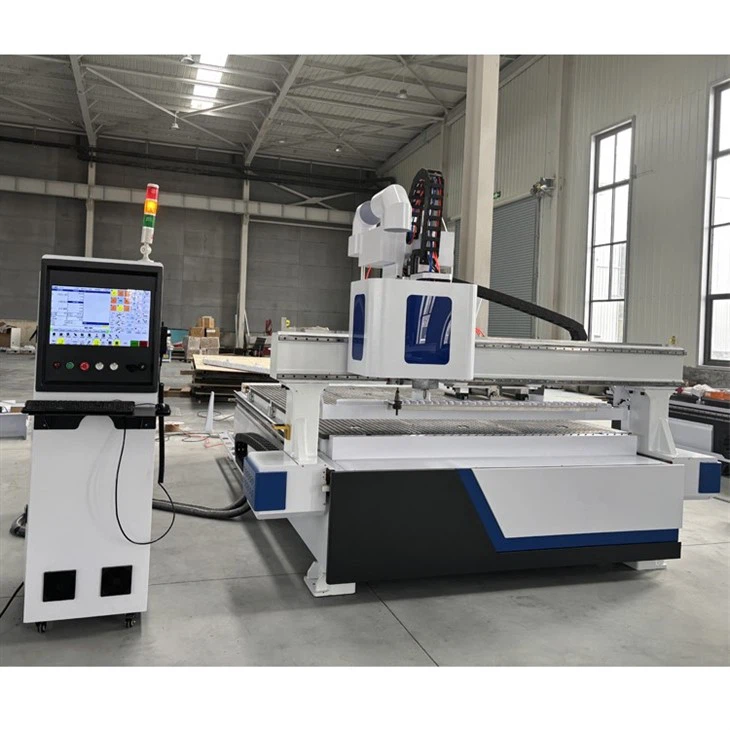
Крупные листы требуют отдельного рассмотрения. Ручная работа с широкой акриловой панелью создаёт риск царапин, растрескивания и неточного позиционирования. Станок следует оценивать не только по номинальному размеру стола, но и по полезной зоне резки, поддержке листа, доступу для загрузки, системе вытяжки и способности сохранять лист плоским. Для крупногабаритных лицевых панелей вывесок или множества деталей, размещённых на листовом материале, крупногабаритный листовой лазерный резак с наземными направляющими актуален, когда требуются кромки лазерного качества на большей рабочей площади. Его ценность заключается в соответствии рабочей зоны фактическому листу и плану раскладки, а не в подрезке каждой панели перед резкой.
Материал так же важен, как и станок
«Акрил» охватывает продукты с различными методами изготовления, добавками, цветами, обработками поверхности и защитными плёнками. Рассматривать все листы как взаимозаменяемые — распространённая причина неудовлетворительных результатов.
Литой акрил часто предпочтителен для лазерной резки рекламно-выставочных изделий, поскольку он обычно хорошо реагирует на гравировку и может давать более чистую кромку реза. Он доступен в прозрачном, цветном, полупрозрачном, флуоресцентном, зеркальном и специальном исполнении. Экструдированный акрил может обеспечивать более жёсткий допуск по толщине в некоторых применениях и быть экономичным, но его внешний вид после лазерной резки и гравировки может отличаться. Не следует предполагать, что дизайн, утверждённый на одном образце листа, будет идентично воспроизводиться на другом сорте.
Зеркальный акрил требует особой осторожности. Отражающее покрытие часто находится на обратной стороне, поэтому сторону резки, защитную плёнку и направление обращения необходимо планировать, чтобы избежать царапин или неправильной видимой поверхности. Фрезерование может быть полезно, когда зеркальная поверхность должна быть защищена от теплового воздействия; лазерная резка также может применяться при подходящих настройках и конструкции материала. Рекомендации поставщика листа должны иметь приоритет над общими предположениями.
Не каждый пластиковый лист, который в разговорной речи называют акрилом, безопасен или пригоден для лазерной обработки. Перед лазерной резкой необходимо подтвердить идентификацию материала. ПВХ и материалы, содержащие винил, не следует обрабатывать лазером, поскольку они могут выделять коррозионные и опасные пары. Неизвестные пластики, листы с клеевым слоем и композитные панели требуют проверки их состава и рекомендаций по обработке. Фрезер может обрабатывать некоторые материалы, которые никогда не следует помещать в лазер, однако ему всё равно требуются подходящее пылеулавливание и безопасные методы работы.
Гравировка, маркировка и многослойная конструкция вывесок
Если дизайн включает гравированный текст, логотипы или заполняемую графику, лазер обладает дополнительным преимуществом. Он может маркировать и резать по одному цифровому файлу с высокой точностью позиционирования. Растровая гравировка полезна для табличек, навигационных панелей, маркировочных табличек органов управления и декоративной графики. Видимый контраст будет зависеть от цвета акрила и глубины гравировки, поэтому образцы следует оценивать при освещении, в котором будет установлена вывеска.
Фрезер также может гравировать акрил, особенно когда требуется более глубокая механическая канавка, V-образная гравировка или широкий карман. Фрезерованная гравировка может быть предпочтительнее, если вывеска будет заполняться краской, смолой или подвергаться другой вторичной обработке. Она также лучше соответствует конструкциям, в которых гравированная область должна иметь заданную глубину дна и угол стенок, а не текстуру, полученную лазерной абляцией.
Многослойные вывески усложняют выбор. Лазер очень эффективен для резки точных лицевых панелей, цветных вставок и декоративных накладок. Но если сборка зависит от углублённых задних частей, скрытых монтажных каналов, зенковок или толстых дистанционных элементов, для части работы может потребоваться фрезерование. На практике смешанный рабочий процесс может быть рациональным: видимые акриловые лицевые панели вырезаются лазером, а конструкционные детали или детали с обработкой по глубине фрезеруются. Лучший процесс иногда заключается не в том, что один станок заменяет другой, а в том, что каждый станок обрабатывает элемент, который он создаёт лучше всего.
Безопасность и условия установки нельзя рассматривать как второстепенные вопросы
Лазерная обработка акрила образует пары и мелкодисперсные побочные продукты, которые необходимо эффективно удалять. Подходящая вытяжная система, система воздуховодов, фильтрация при необходимости и регулярная очистка являются частью производственной системы, а не дополнительными опциями. Плохая вытяжка влияет на безопасность на рабочем месте, качество резки, чистоту оптики и запах, связанный с производством.
Лазерные станки также требуют целостности защитного корпуса, соответствующих блокировок и контролируемого доступа в зону резки. Акрил может загореться при неправильных настройках или если рез не отделяет материал должным образом, поэтому станок не следует оставлять без присмотра во время работы. Меры реагирования на пожар должны соответствовать местным требованиям безопасности и инструкциям производителя оборудования.
Фрезеры образуют стружку и мелкую пыль, а не лазерные пары. Необходимы эффективное вакуумное удаление, надёжная фиксация заготовки, ограждения, защита слуха при необходимости и правильное обращение с инструментом. Акриловая стружка может царапать готовые поверхности листа, поэтому процедуры очистки и управление защитной плёнкой влияют на конечное качество так же сильно, как и сама механическая обработка.
Практический способ принять решение
Начните с видимой поверхности готовой вывески. Если кромка должна быть прозрачной, глянцевой и готовой сразу после резки, лазерная обработка подходящего литого акрила является естественной отправной точкой. Если кромка вывески будет скрыта, окрашена, рассеянно подсвечена или механически обработана, фрезерование остаётся полностью жизнеспособным вариантом.
Затем проанализируйте геометрию. Тонкие внутренние детали, маленькие отверстия, острые внутренние углы и большое количество плоских букв указывают в пользу лазера. Толстый материал, глубокие карманы, скосы, зенковки и конструкционная обработка указывают в пользу фрезера.
Наконец, рассмотрите весь производственный путь, а не операцию резки изолированно. Лазер может требовать меньших трудозатрат после резки, поскольку исключает финишную обработку кромок. Фрезер может устранить второй процесс, непосредственно обрабатывая монтажные элементы. Ни один вывод не является универсальным; всё зависит от того, что должно происходить после выхода акрила из станка.
Наиболее обоснованное решение принимается на основе тестирования фактического макета вывески на предполагаемой марке, толщине, цвете акрила и защитной плёнке. Оценивайте не только то, прорезает ли станок лист, но и прозрачность кромки, точность размеров, следы нагрева, контраст гравировки, обращение с деталями и точность сборки. Для акриловых вывесок эти детали определяют, способен ли станок лишь изготовить деталь или действительно подходит для производства готовой вывески.
Оставить комментарий
Получите расчёт стоимости в реальном времени
Заинтересованы? Оставьте свои контактные данные.