
Список категорий
Свежие записи
 Ключевые факторы при выборе станка для резки листового металла большого формата с напольными направляющимиSep 08, 2026
 Как крупногабаритные станки для листового металла с напольной направляющей поддерживают обработку металлических панелей увеличенного размераSep 08, 2026
 Необходимые меры безопасности для сварки и очистки поверхности волоконным лазером 4 в 1Sep 08, 2026
Ключевые факторы при выборе станка для резки листового металла большого формата с напольными направляющими
Решение о покупке широкоформатного станка для резки листового материала с напольными рельсами должно начинаться с анализа деталей, которые должны сходить со стола, а не с максимальной площади резки, указанной в брошюре. Станок может быть способен обрабатывать крупногабаритные листы, но это не означает автоматически, что он будет сохранять точность по всей рабочей длине, эффективно загружать материал или оставаться практичным в обслуживании.
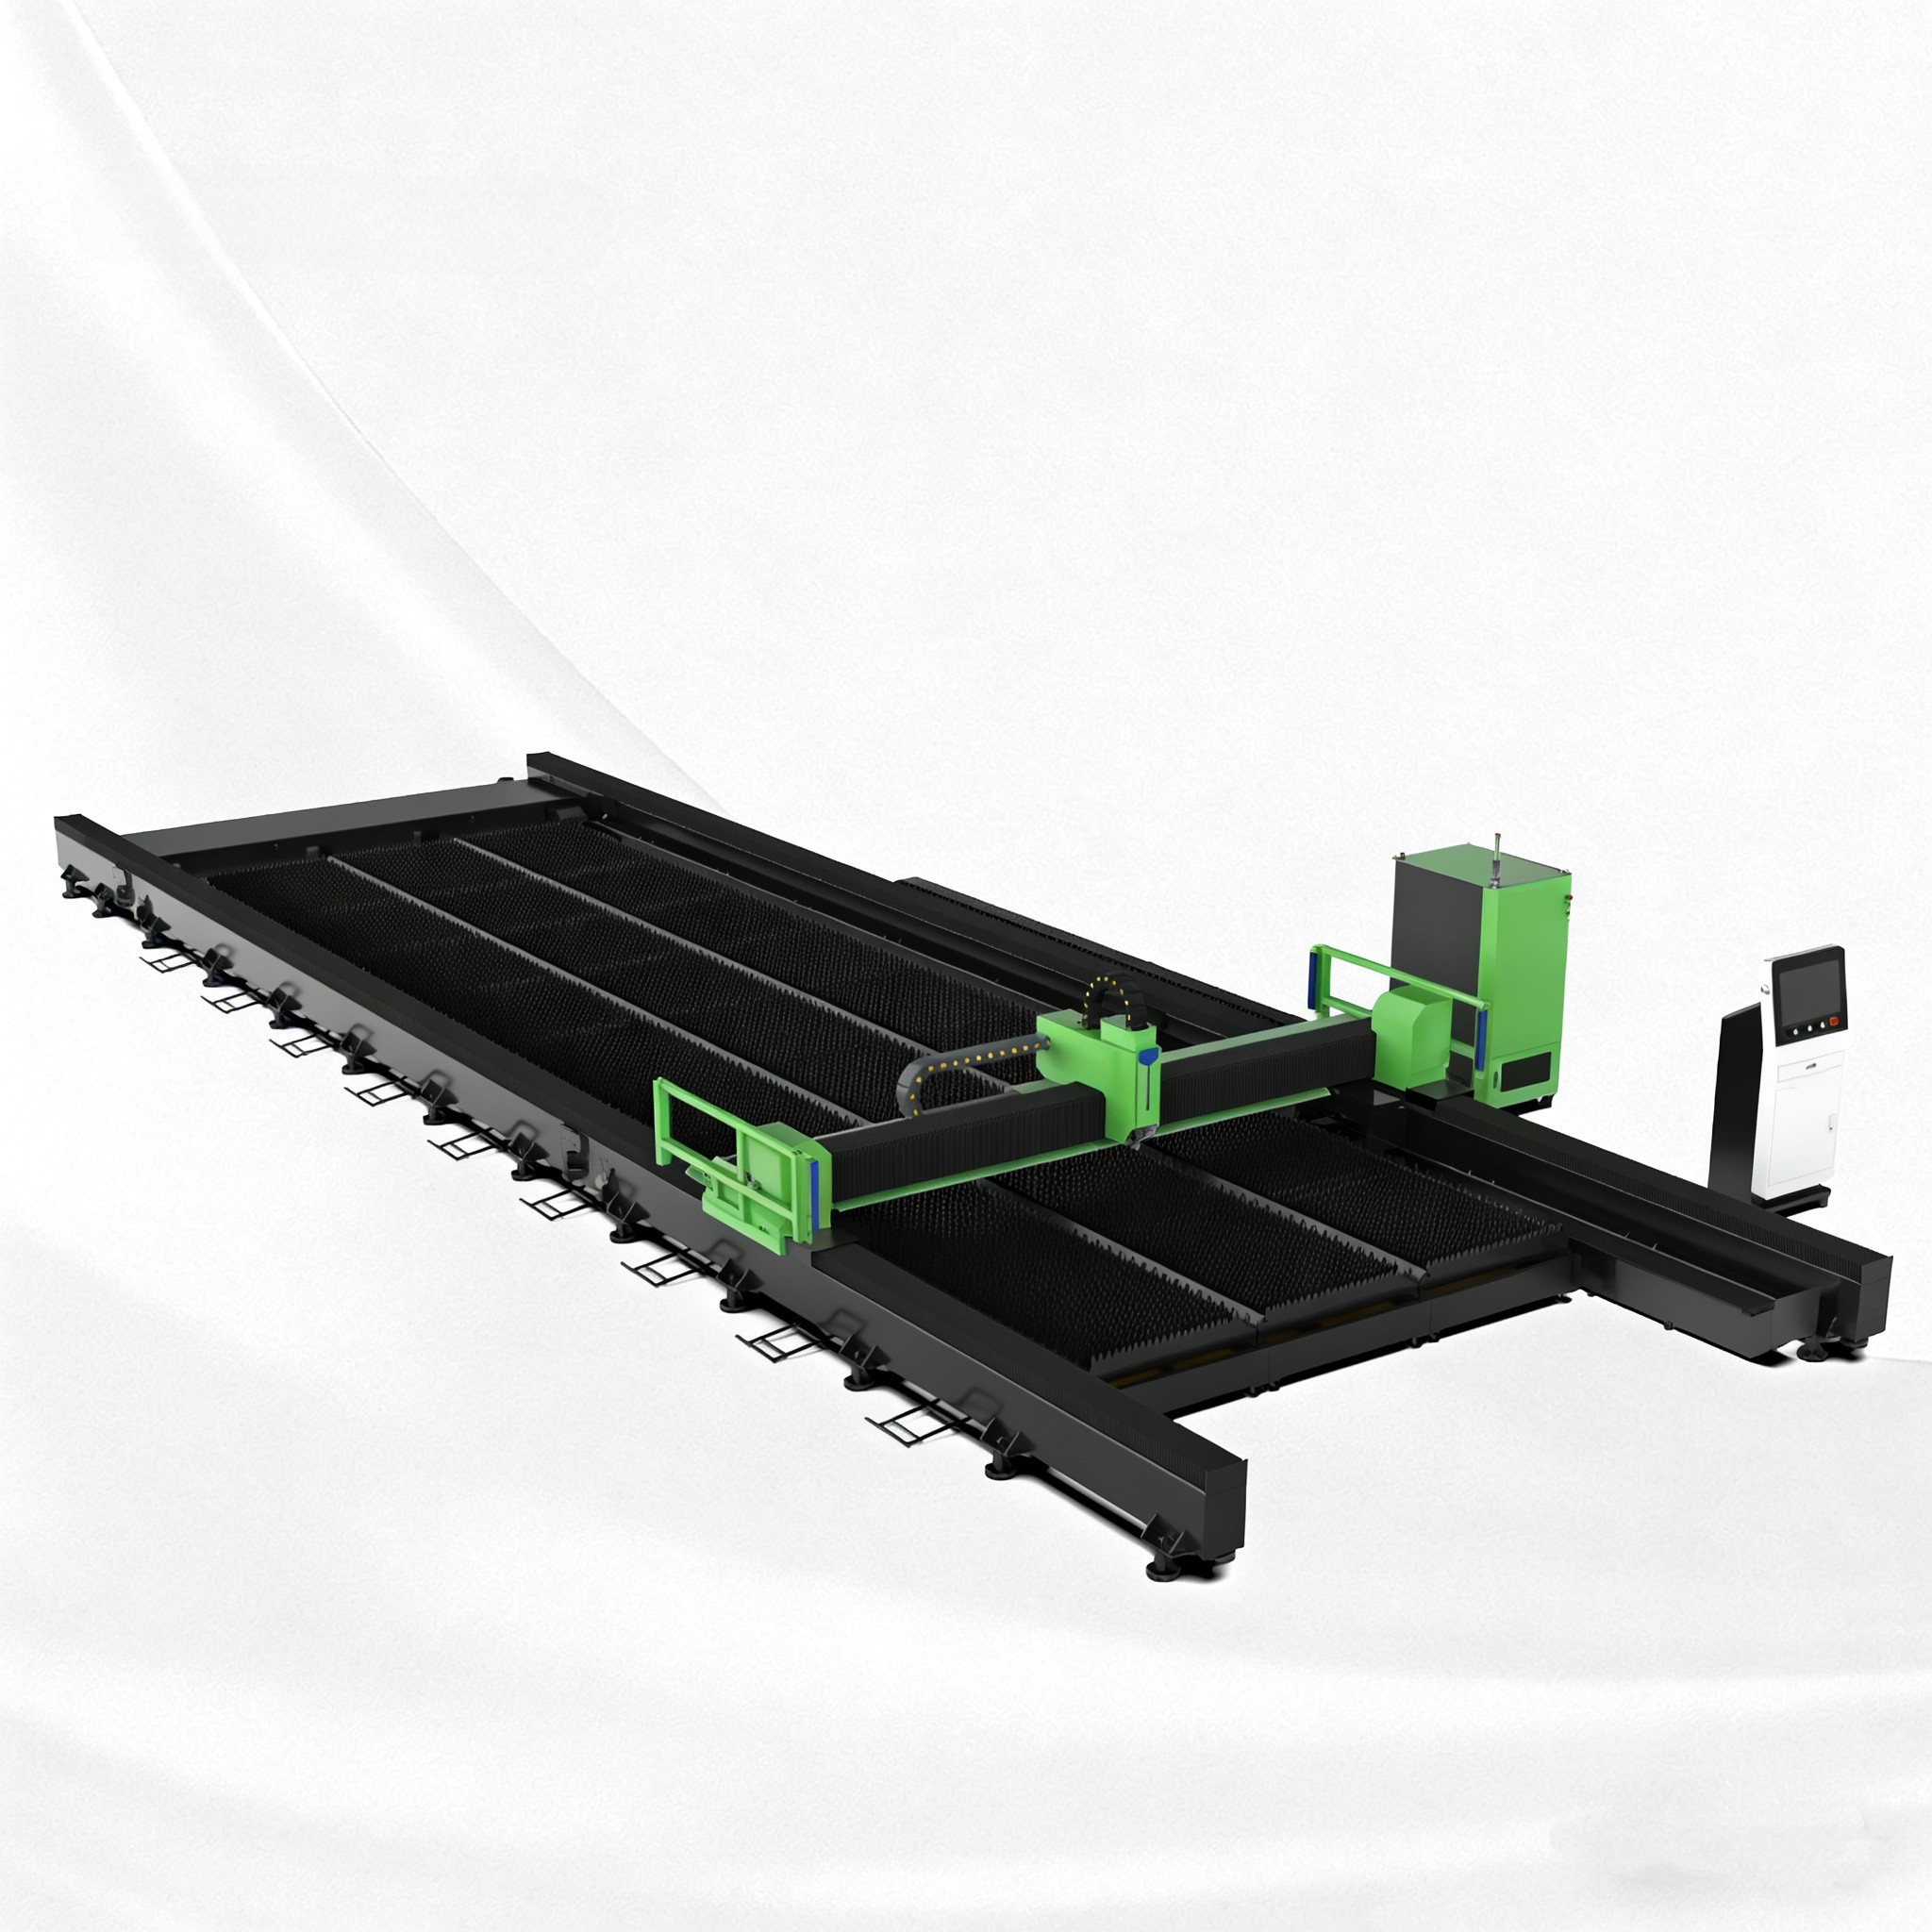
Для производств, работающих с длинными плитами, широкими панелями или листами разных размеров, конструкция с напольными рельсами может быть разумным решением для увеличения рабочей зоны. Рельсовая система устанавливается вдоль пола и поддерживает перемещающуюся портальную балку на большой длине. Такая компоновка позволяет избежать некоторых ограничений по транспортировке, связанных со станинами станков, выполненными как единое целое. Однако ее ценность зависит от качества монтажа, жесткости станка, управления движением и того, насколько хорошо станок соответствует окружающему его потоку материалов.
При оценке решения для резки крупноформатного листа на напольных рельсах рассматривайте размер резки как одно из требований в рамках более широкой производственной системы. Правильным выбором будет станок, который стабильно производит приемлемые детали, соответствует доступному пространству и способу обращения с материалом и может обслуживаться в течение всего срока эксплуатации.
Начинайте с самой большой реальной детали, а не с максимально возможного листа
Покупатели часто начинают с запроса на станок, способный вместить самый большой лист, который им может потребоваться обработать. Это понятно, однако такой подход может привести к ненужным затратам и сложному монтажу, если редкие работы с негабаритными листами определяют все инвестиции.
Составьте перечень самой большой готовой детали, самого большого поступающего листа, типичных схем раскроя, ожидаемых припусков по краям и направления загрузки. Это разные параметры. Станок может технически принимать лист, помещающийся на столе, но при этом оставлять слишком малый запас на ошибки загрузки, зажимы, ламели или практическое обращение с материалом. Если листы поступают с загнутыми краями или защитной пленкой, дополнительный зазор становится еще важнее.
Также разделяйте серийное производство и исключительные заказы. Если очень крупные детали изготавливаются часто, длинная система напольных рельсов может быть оправданной. Если они встречаются редко, передача негабаритных работ на аутсорсинг или переработка детали в сборочные узлы может обеспечить более сбалансированные инвестиции. Приобретение избыточного хода «на всякий случай» увеличивает длину монтажа рельсов, требования к площади пола, сложность перемещения материалов и зону, которая должна оставаться свободной вокруг станка.
Основание для рельсов является частью станка
В станке с напольными рельсами пол и монтаж рельсов влияют на конечный результат. Портал может перемещаться лишь настолько точно, насколько это позволяют рельсы. Высококачественная режущая головка и система управления не могут полностью компенсировать рельсы с плохой выверкой, неравномерной опорой, загрязнением или смещением с течением времени.
Попросите поставщика практично объяснить процесс подготовки площадки. Обсуждение должно охватывать состояние фундамента, способ крепления рельсов, процедуры выравнивания и юстировки, вопросы дренажа или влажности, прокладку кабелей и порядок проверки завершенного монтажа. Также должно быть четко определено, кто отвечает за каждый этап: строительный подрядчик, монтажная организация, поставщик станка или команда на площадке.
Длинные рельсы подвержены большему воздействию внешних факторов, чем компактная закрытая станина. Изменения температуры, пыль, движение вилочных погрузчиков и вибрация поблизости могут влиять на монтаж. Вопрос не в том, существуют ли эти условия, поскольку большинство производственных цехов сталкивается хотя бы с некоторыми из них. Вопрос в том, соответствуют ли выбранная конструкция рельсов, защитные кожухи, система смазки и доступ для обслуживания реальным условиям эксплуатации.
Полезный принцип закупки прост: не оценивайте напольные рельсы как вспомогательный элемент. Оценивайте их как прецизионный компонент с той же серьезностью, что и портал, приводная система и лазерный источник.
Жесткость становится важнее по мере увеличения рабочей зоны
Больший пролет повышает важность поведения конструкции. При быстрых перемещениях, смене направления и ускорении портал и каретка подвергаются динамическим нагрузкам. Если конструкция недостаточно жесткая, станок может демонстрировать нестабильное качество углов, сниженную повторяемость в разных положениях стола или необходимость снижения рабочих скоростей для сохранения приемлемых результатов.
Не полагайтесь на общий термин «усиленная конструкция» при сравнении станков. Запросите четкое объяснение конструкции: исполнение портала, схема привода, расстояние между рельсами, реечная передача или другой способ передачи движения, а также управление движущейся массой. Цель состоит не в сравнении отдельных наименований компонентов. Необходимо понять, рассчитана ли вся система движения на стабильную работу по требуемой длине перемещения.
Синхронизация двух приводов заслуживает особого внимания на длинных порталах. Если две стороны движущейся балки не остаются должным образом согласованными, портал может незначительно перекашиваться во время движения. Это влияет на позиционирование и создает ненужную нагрузку на механические компоненты. Контроллер, сервосистема, метод базирования и механическая компоновка должны совместно обеспечивать перпендикулярность балки на протяжении всей работы.
По возможности изучите образцы деталей, изготовленных в разных зонах области резки. Чистый результат вблизи центра стола полезен, но не доказывает такого же качества на дальних концах большой траектории перемещения. Проверяйте отверстия, углы, длинные прямые кромки и повторяющиеся элементы, а не оценивайте станок только по быстрой демонстрационной резке.
Определяйте точность через детали и допуски
«Высокая точность» не является спецификацией для закупки. Ее необходимо связывать с изготавливаемыми деталями. Декоративная панель, конструкционная опорная плита и компонент, который должен совмещаться с обработанными отверстиями, могут требовать разных уровней контроля размеров и качества кромки.
Перед сравнением коммерческих предложений подготовьте перечень типовых деталей. Включите тип материала, диапазон толщин, распространенные размеры отверстий, минимальные элементы, критические размеры, ожидаемые объемы и любые последующие процессы, такие как гибка, сварка, механическая обработка или нанесение покрытия. Этот перечень покажет, должно ли качество резки быть оптимизировано для скорости, точности, состояния кромки или сочетания всех трех факторов.
Например, очень малые отверстия и сложная геометрия предъявляют к процессу иные требования, чем крупные контуры, вырезаемые из более толстого листа. Толстый материал может требовать более медленной и стабильной проживки, тогда как тонкий лист может быть чувствителен к тепловой деформации и обращению. Станок, подходящий для широкого диапазона материалов, ценен только в том случае, если предполагаемые параметры резки, газовая система, выбор сопел и процесс раскроя также применимы к этому диапазону.
Уточните, как проверяется повторяемость после монтажа и как подтверждается выравнивание во время сервисного обслуживания. Точность — это не только состояние в день приемки. Она должна оставаться управляемой после обычной эксплуатации, обслуживания и изменений условий в цехе.
Производительность резки ограничивается всем рабочим процессом
Широкоформатный лазер может стать самым быстрым процессом в медленной цепочке перемещения материалов. Длинные листы необходимо загрузить, позиционировать, разрезать, выгрузить, отсортировать и безопасно переместить. Если материал загружается вручную мостовым краном, производственный ритм будет значительно отличаться от установки с автоматизированным оборудованием загрузки и разгрузки.
Составьте схему процесса от исходного листа до отсортированных готовых деталей. Рассмотрите, где хранятся полные листы, как они поступают на стол резки, как удаляются готовые детали, куда направляются остаточные решетки и имеют ли операторы безопасный доступ с обеих сторон станка. Такое упражнение часто позволяет выявить фактическое узкое место еще до оформления заказа на покупку.
Время цикла следует рассматривать шире, чем скорость перемещения режущей головки. Прожиг, переходы по контуру, смена листа, удаление деталей, проверка сопел и подготовка программы — все это влияет на полезную производительность системы. Станок с более низкой ценой может оказаться менее выгодным вариантом, если он требует большего ручного вмешательства или создает нестабильность в последующих процессах.
Выбирайте конфигурацию резки исходя из реальных материалов
Волоконная лазерная резка часто выбирается за ее гибкость при работе с распространенными листовыми металлами, но оптимальная конфигурация все равно зависит от фактического сочетания материалов и толщин. Источник, режущая головка, система подачи вспомогательного газа, датчик высоты и программное обеспечение управления следует оценивать как единый процесс, а не как отдельные позиции.
Не определяйте мощность лазера только исходя из желания получить максимально доступное значение. Более высокая мощность может расширить возможности обработки и повысить производительность в подходящих задачах, но она также меняет требования к электропитанию, охлаждению, подаче газа, управлению процессом и дисциплине операторов. Для работ, сосредоточенных в умеренном диапазоне толщин, правильно подобранная система может обеспечить более высокую эксплуатационную ценность, чем чрезмерно мощная конфигурация, которая редко используется близко к своей расчетной производительности.
Подача вспомогательного газа часто недооценивается. Чистота газа, стабильность давления, хранение, пропускная способность трубопроводов и расстояние подачи могут влиять на стабильность резки. Коммерческое предложение, кажущееся полным, все же может оставлять за площадкой ответственность за необходимую газовую инфраструктуру. То же относится к вытяжке. Крупные листы создают значительное количество дыма и пыли на большой площади, поэтому система удаления дыма должна проектироваться с учетом размера стола, типа материала и схемы резки, а не добавляться впоследствии.
Программное обеспечение должно сокращать количество решений в цехе
Программное обеспечение — это то, что превращает заказ на продажу в движение станка. Качество раскроя влияет на использование материала; технологические библиотеки влияют на стабильность резки; а интерфейс управления определяет, насколько легко операторы могут восстановить работу после прерываний или адаптироваться к изменившемуся состоянию листа.
Проанализируйте процесс импорта чертежей, подготовки раскладок, назначения материала, выбора параметров, моделирования задания и учета остатков. Полезная система должна делать обычную работу повторяемой, не мешая опытным пользователям вносить контролируемые корректировки. Она также должна обеспечивать четкое разделение между утвержденными настройками процесса и неформальными изменениями, выполненными в цехе.
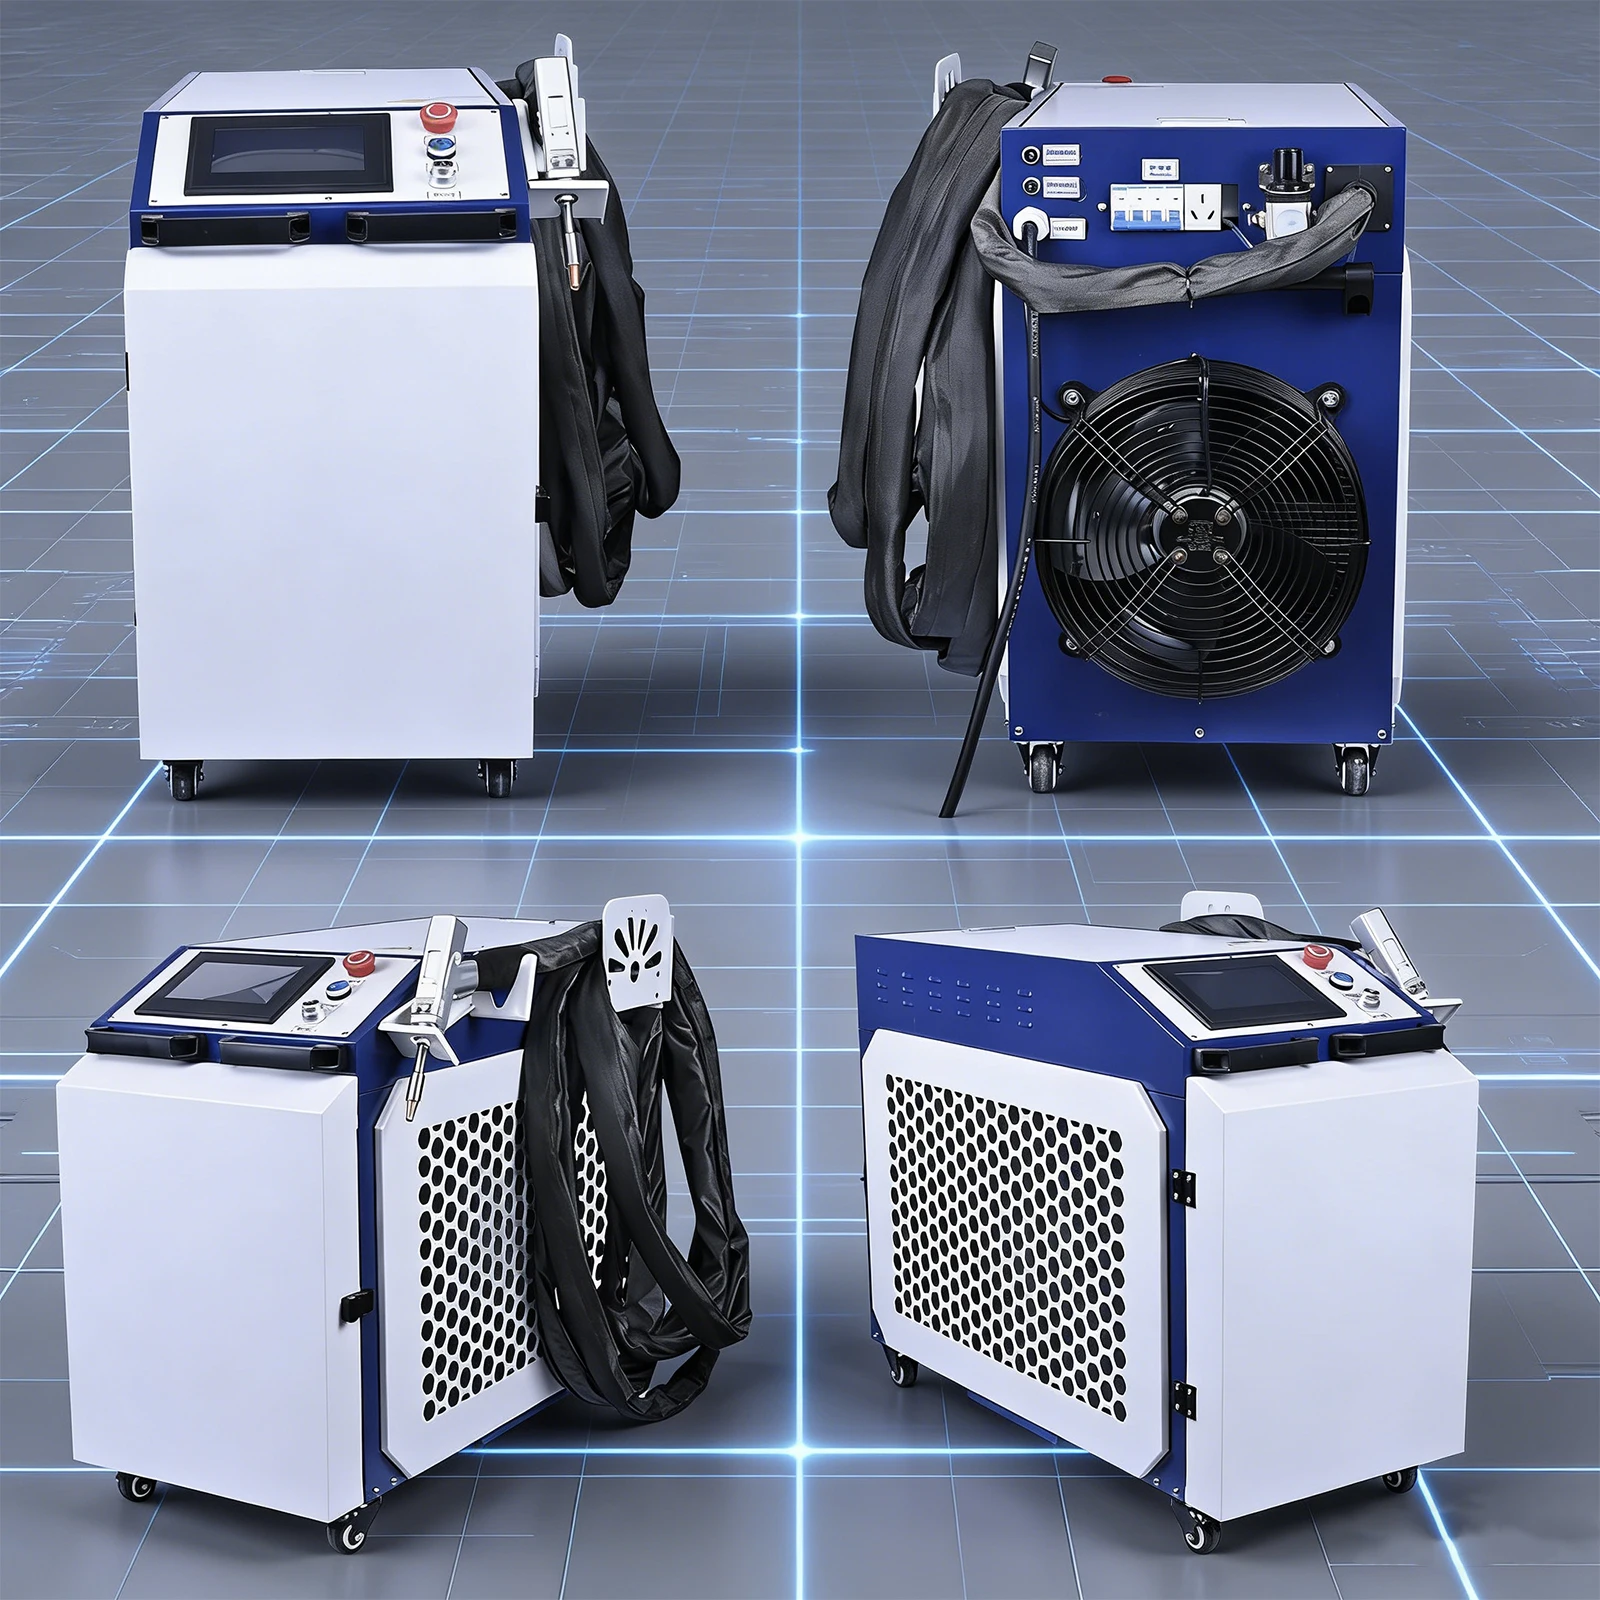
Для производств, которые режут детали перед сборкой, интеграция программного обеспечения может иметь значение за пределами стола резки. Маркировка деталей, инструкции по сортировке и прослеживаемость заказов могут уменьшить путаницу, когда с большого листа выходит множество похожих деталей. Это особенно актуально, когда вырезанные компоненты направляются на гибку и сварку. Отдельное оборудование, такое как волоконный лазерный сварочный аппарат 4 в 1, может быть актуально для интегрированной производственной ячейки, однако его следует оценивать независимо от резака с напольными рельсами. Объединение этапов процесса при обсуждении закупки не означает, что один станок может заменить другой.
Доступ для обслуживания и поддержка определяют фактическое время работы
Крупные станки создают задачи по обслуживанию на большей физической площади. Учитывайте доступ к рельсам, рейкам, точкам смазки, сильфонам или кожухам, кабельным цепям, расходным материалам режущей головки, электрическим шкафам и воздуховодам вытяжки. Компонент, который легко заменить на компактном станке, может требовать большего планирования, если он расположен вдоль длинной рельсовой установки.
Запросите график регламентного обслуживания, в котором различаются ежедневная очистка, периодический осмотр, работы по калибровке и сервисные задачи, требующие квалифицированного специалиста. Цель состоит в том, чтобы определить, какие задачи команда на площадке может безопасно выполнять самостоятельно, а какие требуют поддержки поставщика. Расходные материалы и критически важные запасные части следует обсудить до ввода в эксплуатацию, особенно если производственные графики не допускают длительных периодов ожидания.
Возможности поставщика следует оценивать в столь же практичных терминах. Подтвердите объем пусконаладочных работ, формат обучения операторов, процесс удаленной диагностики, организацию сервисного реагирования, доступность технической документации и поддержку запасными частями. RISTEC специализируется на высокоточных лазерных и фрезерных станках, сохраняя контроль качества в рамках собственного производственного процесса; для крупной установки на рельсах более важный вопрос при закупке заключается в том, как эта инженерная ответственность воплощается в дисциплину монтажа, пусконаладку и долгосрочный сервисный доступ на рабочей площадке.
Сравнивайте коммерческие предложения с одинаковым объемом поставки
Два предложения могут содержать схожие описания станков, но включать очень разный объем проекта. Одно может включать монтаж рельсов, интерфейсы пылеудаления, элементы защитного ограждения, обучение, оснастку, программное обеспечение и поддержку приемки. Другое может включать только основной станок. Сравнение заявленных цен без приведения этих деталей к единому объему создает предотвратимые бюджетные неожиданности позднее.
Создайте сравнительную таблицу, фиксирующую полную поставляемую конфигурацию: рабочую зону, объем поставки рельсов и фундамента, лазерный источник и головку, систему движения, конструкцию стола резки, программное обеспечение управления и раскроя, газовые интерфейсы, требования к вытяжке, меры безопасности, монтаж, обучение, условия гарантии и рекомендуемые запасные части. Отмечайте неясные позиции, а не предполагаете, что они включены.
Также полезно определить критерии приемки до размещения заказа. Они должны относиться к типовым материалам и деталям, а не только к стандартной демонстрации станка. Согласование предполагаемого производственного диапазона дает обеим сторонам более четкую основу для монтажа и передачи оборудования.
Последовательность дисциплинированного выбора
- Составьте перечень типовых заказов на основе текущих и ожидаемых работ, отделяя обычный спрос от редких требований к негабаритным изделиям.
- Составьте схему перемещения листов, удаления деталей, вытяжки, электропитания, газа и доступа операторов в пределах доступной площади пола.
- Оценивайте фундамент и монтаж рельсов как прецизионный проект, а не как обычную задачу на площадке.
- Сравните конструктивное исполнение, управление движением и образцы резки по всей рабочей зоне.
- Оценивайте программное обеспечение, доступ для обслуживания, пусконаладку и поддержку как части производственной системы.
- Приведите предложения поставщиков к единому виду, чтобы сравнивать полный объем установленного проекта, а не заявленную цену станка.
Наиболее обоснованное решение о покупке обычно заключается не в выборе станка с наибольшей заявленной спецификацией. Это выбор системы, в которой монтаж рельсов, конструктивное исполнение, конфигурация резки, поток материалов и модель обслуживания соответствуют деталям, которые необходимо производить каждый день.
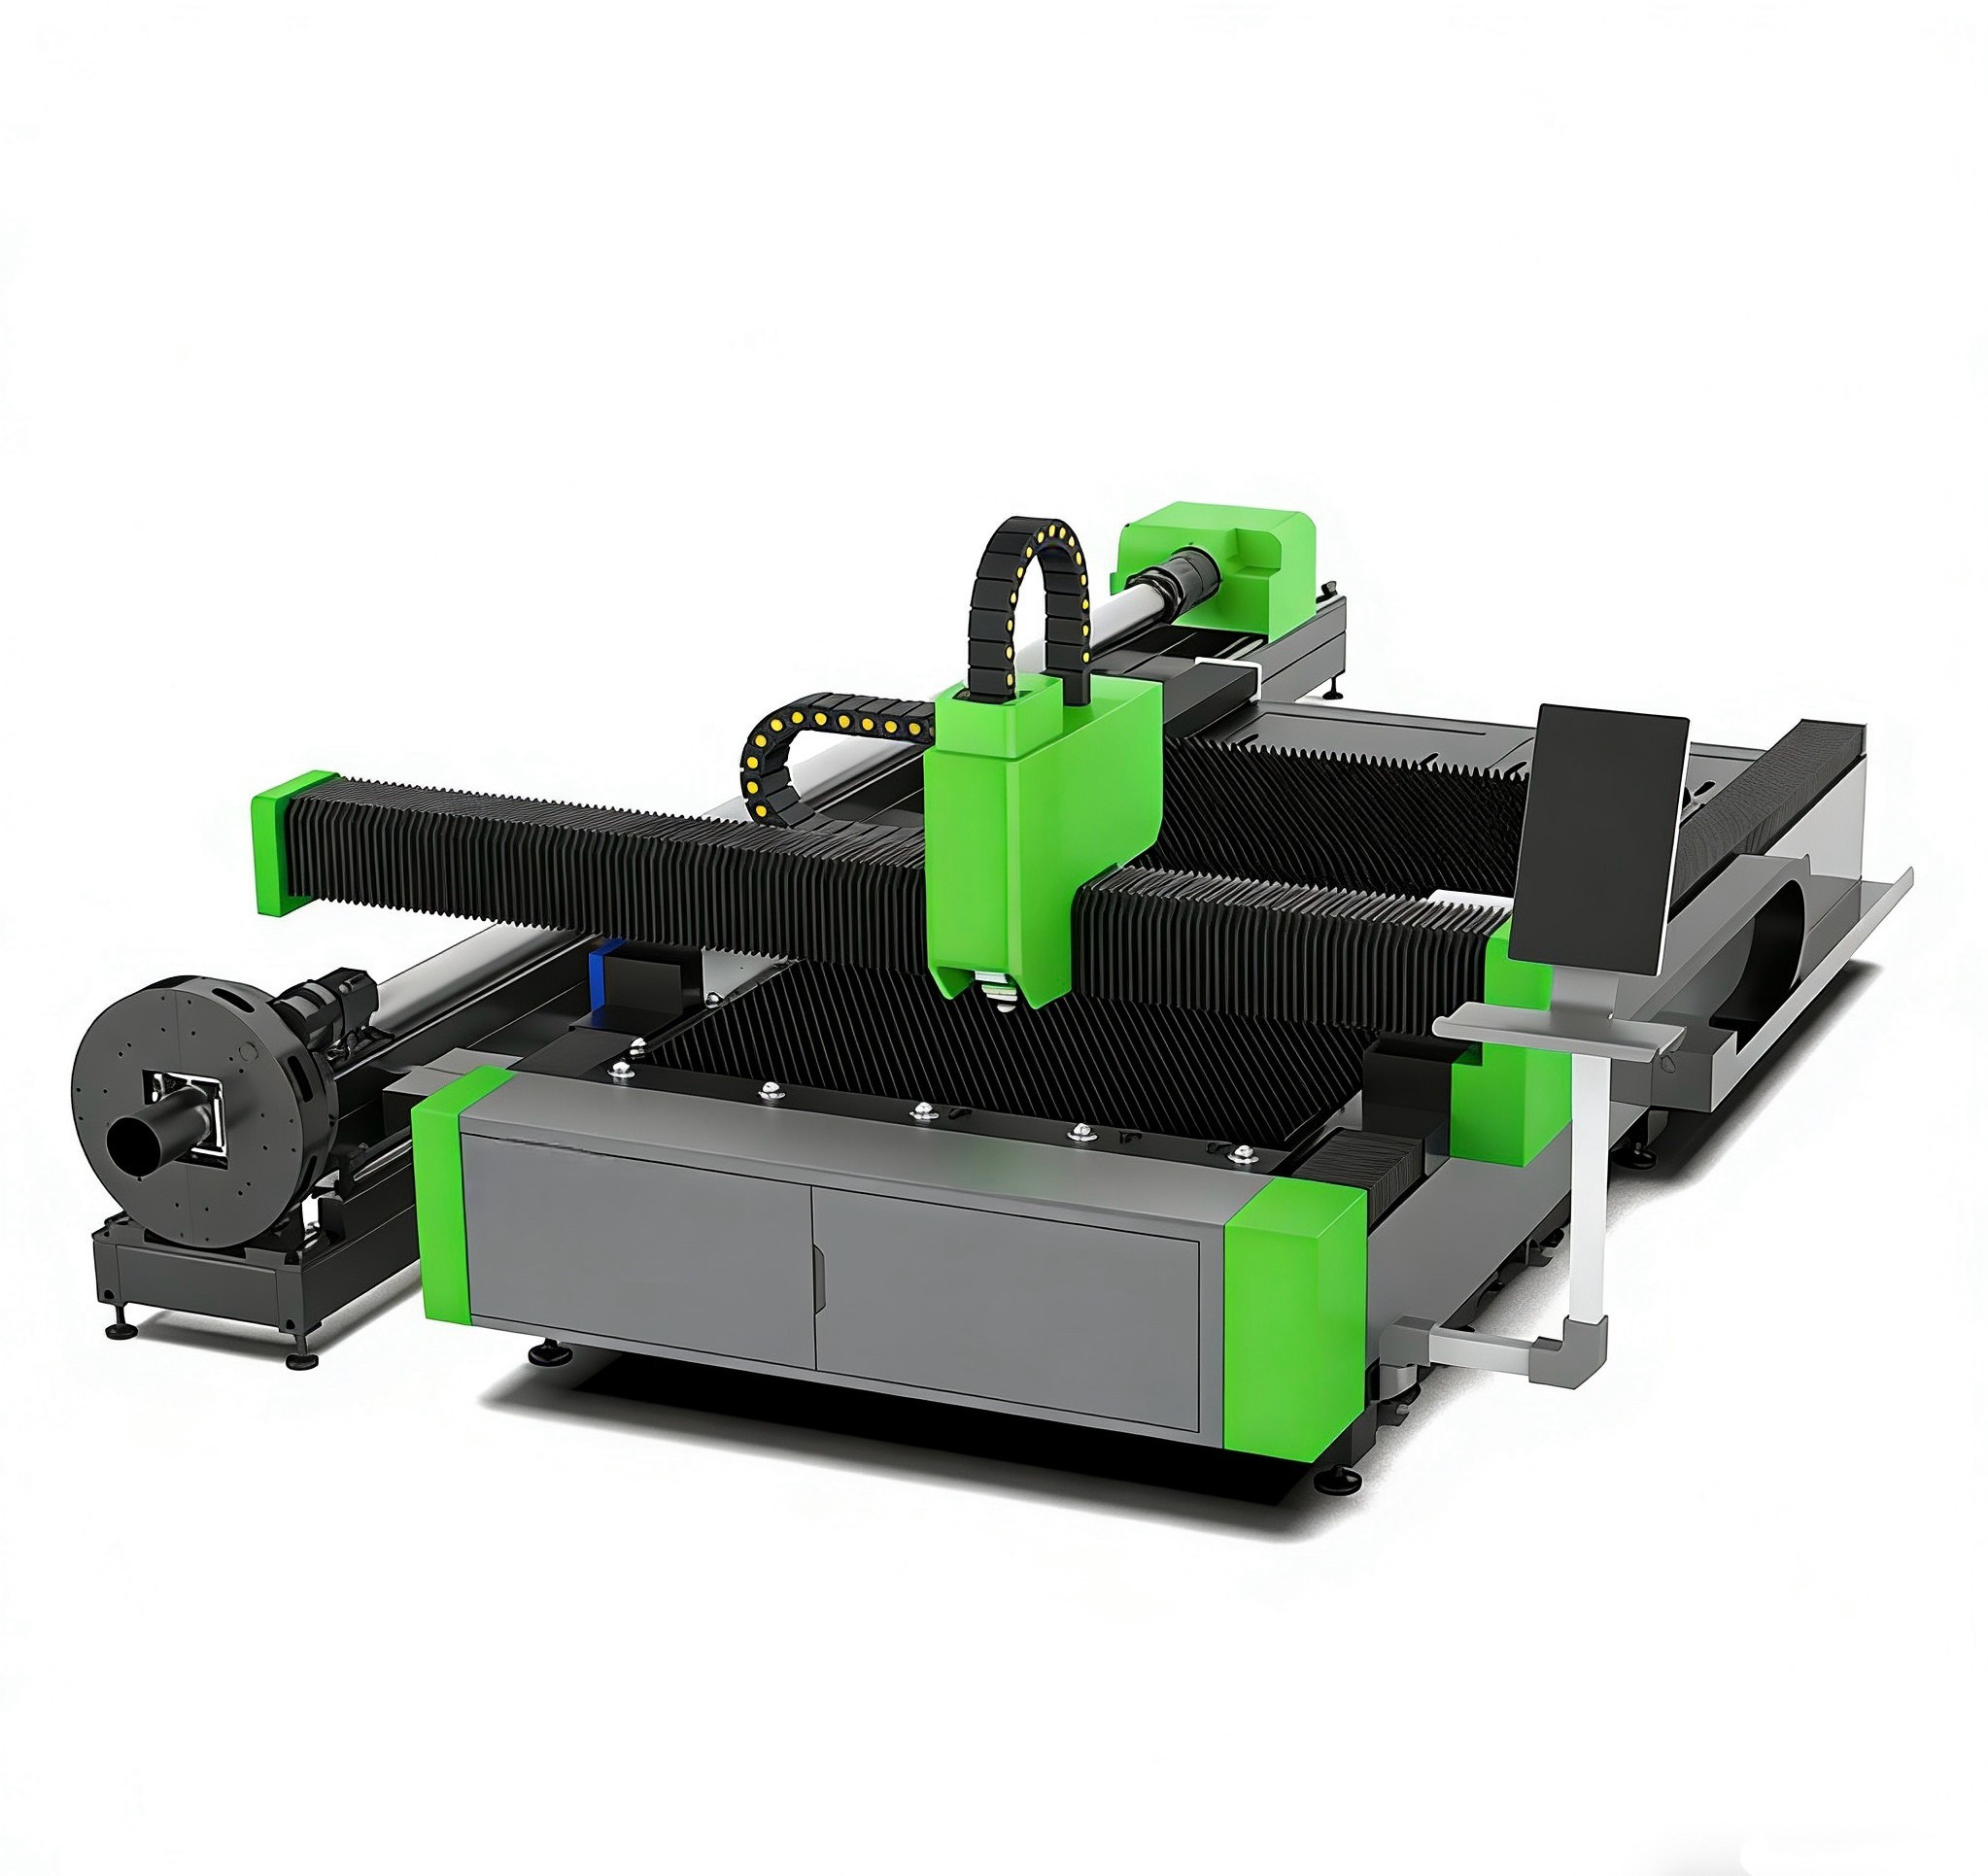
 Лазерный станок для резки листового металла и трубЛазерный станок для резки листового металла и труб — это высокоэффективная система двойного назначения, разработанная для обработки как плоских металлических листов, так и различных профилей труб на одном станке. Устраняя необходимость приобретения двух отдельных систем, он предлагает металлообрабатывающим предприятиям высокоэкономичное решение, позволяющее значительно экономить производственные площади, сокращать трудозатраты и многократно расширять производственные возможности.
 Листовой лазерный станок большого формата с напольными направляющимиЛистовой лазерный станок большого формата с напольными направляющими — это высокопроизводительное промышленное решение, специально разработанное для тяжелой обработки сверхдлинных и сверхшироких металлических листов. Благодаря конструкции с напольными направляющими этот станок устраняет ограничения по размерам, присущие традиционным интегрированным станинам, обеспечивая «неограниченные» возможности расширения для крупномасштабного производства.
Оставить комментарий
Получите расчёт стоимости в реальном времени
Заинтересованы? Оставьте свои контактные данные.