


Список категорий
Свежие записи
 Для чего используется фрезерный станок с ЧПУ при изготовлении вывесок и корпусной мебели?Oct 27, 2026
 Перед покупкой фрезерного станка с ЧПУ и автоматической сменой инструмента: приемочные испытания точности и смены инструментаOct 27, 2026
 Что делает лазерный сварочный аппарат 4-в-1? Режимы и порядок переключенияOct 27, 2026
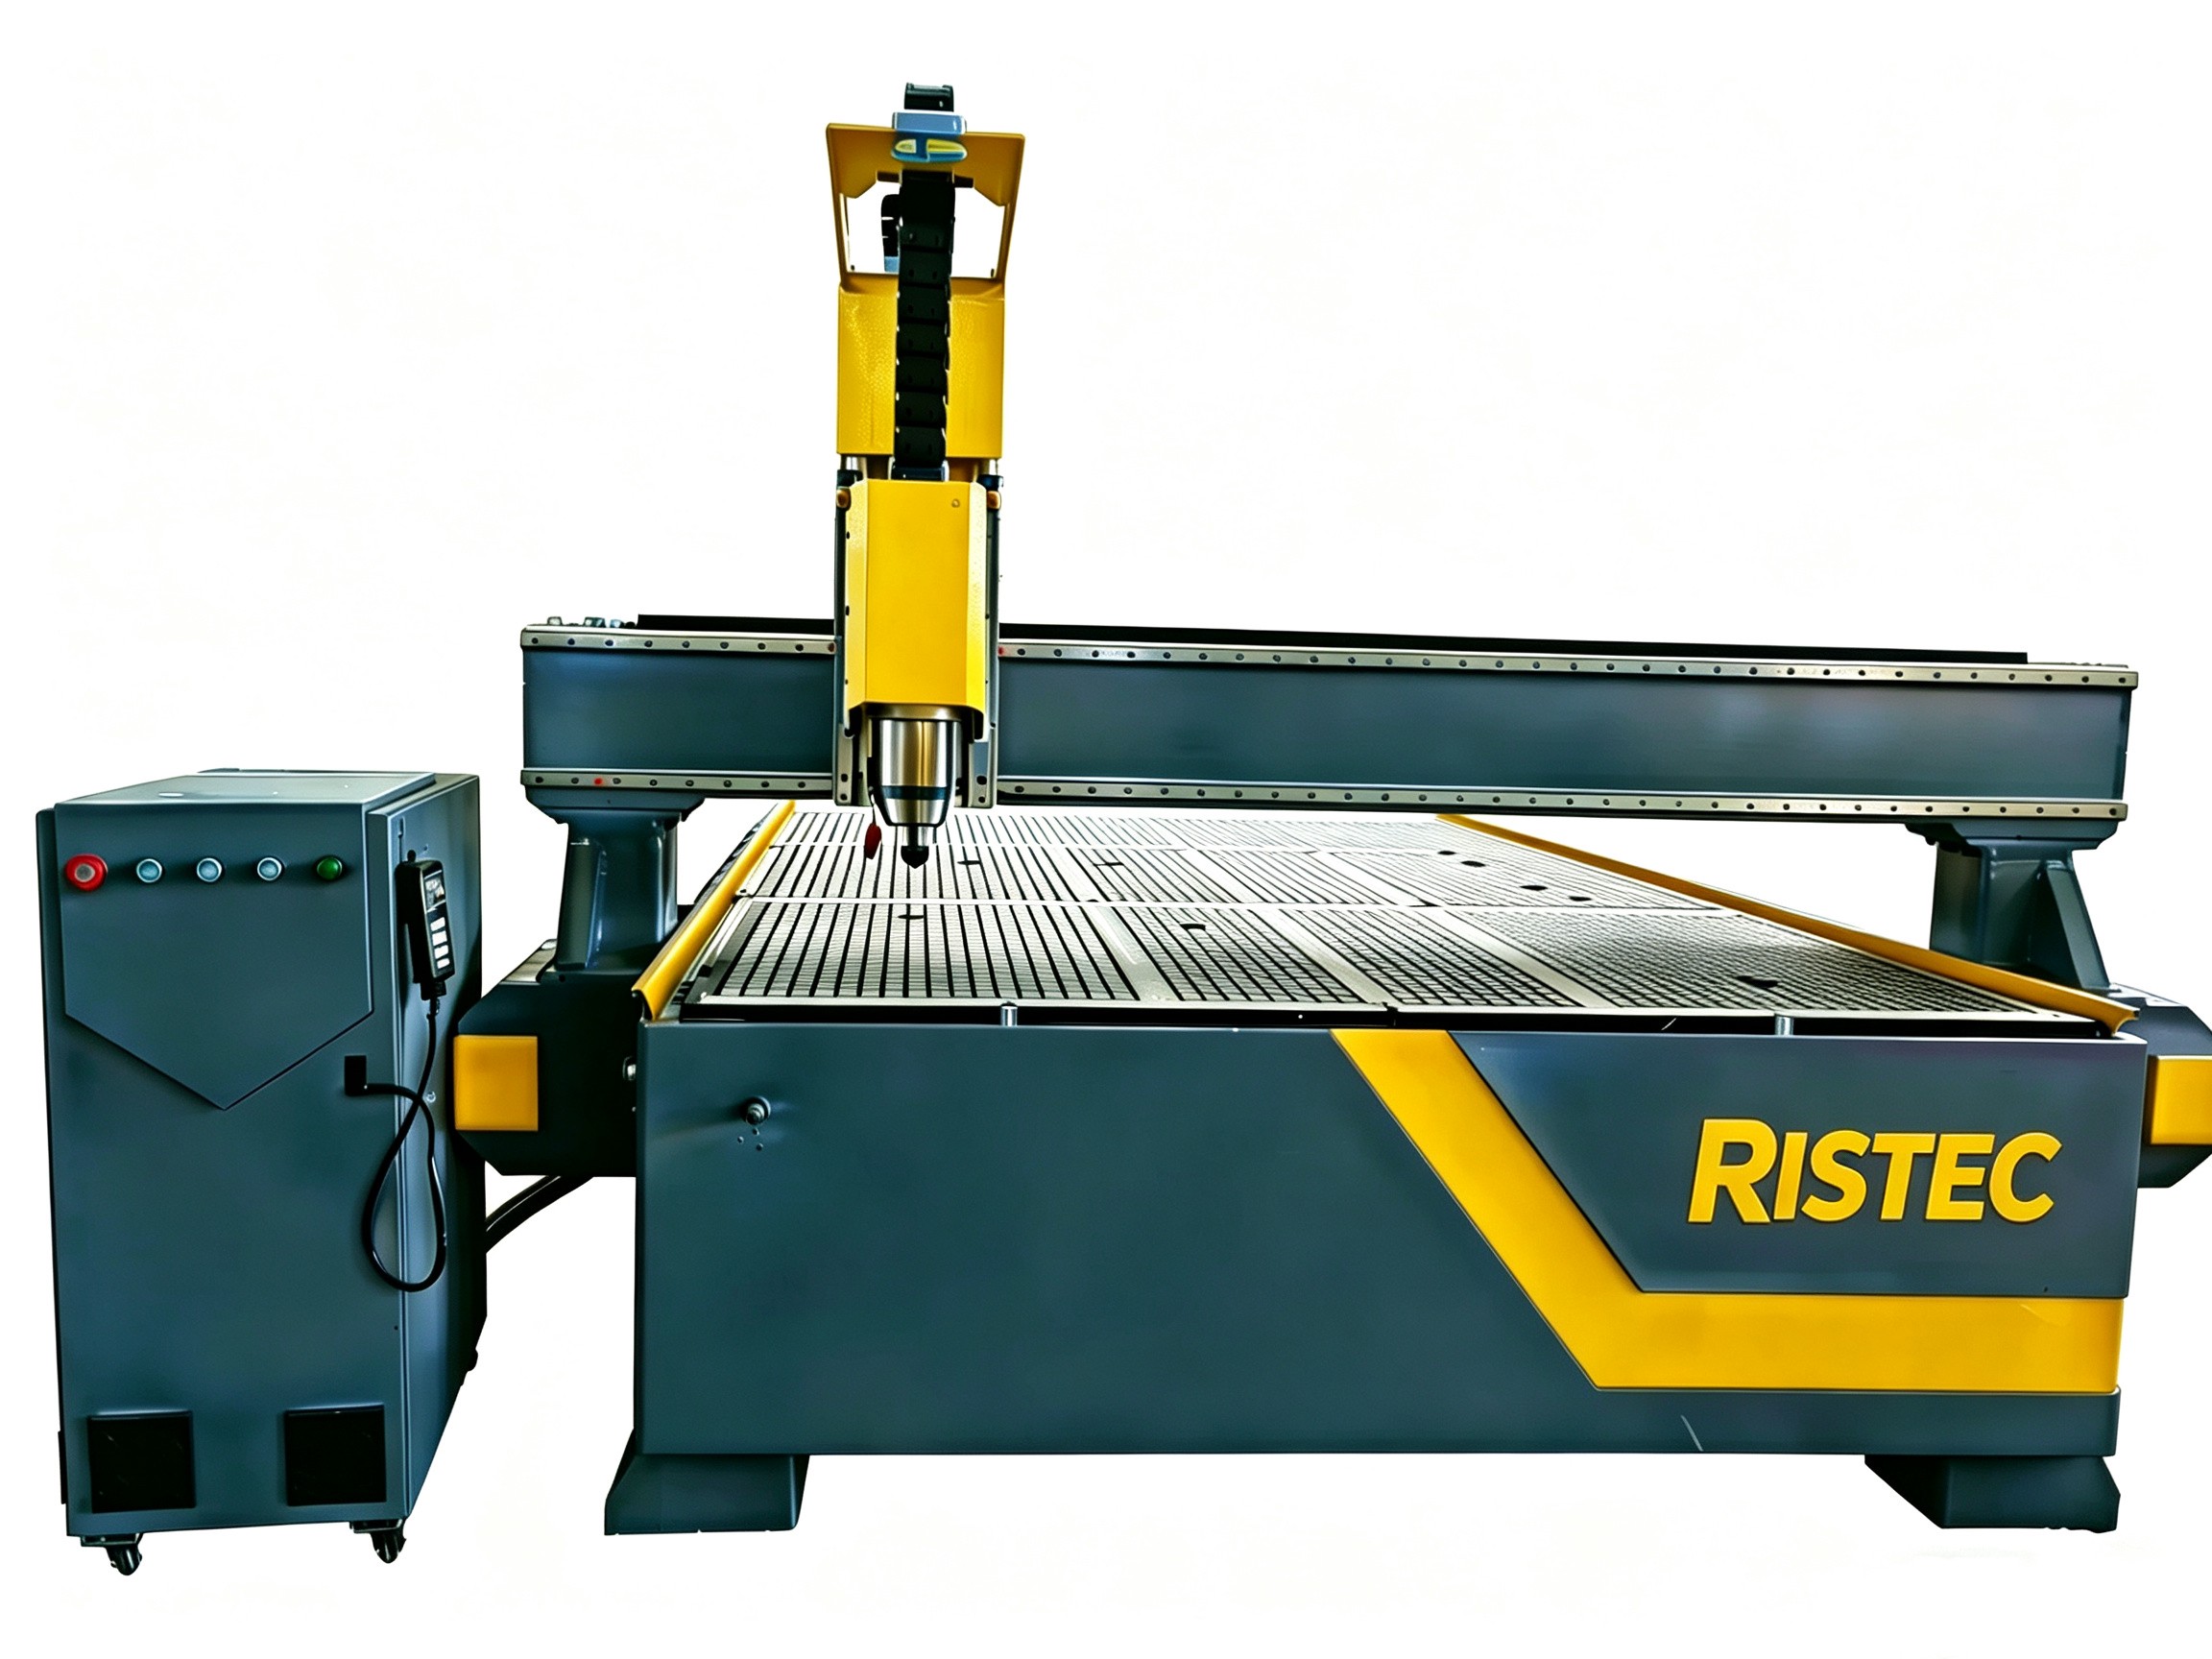
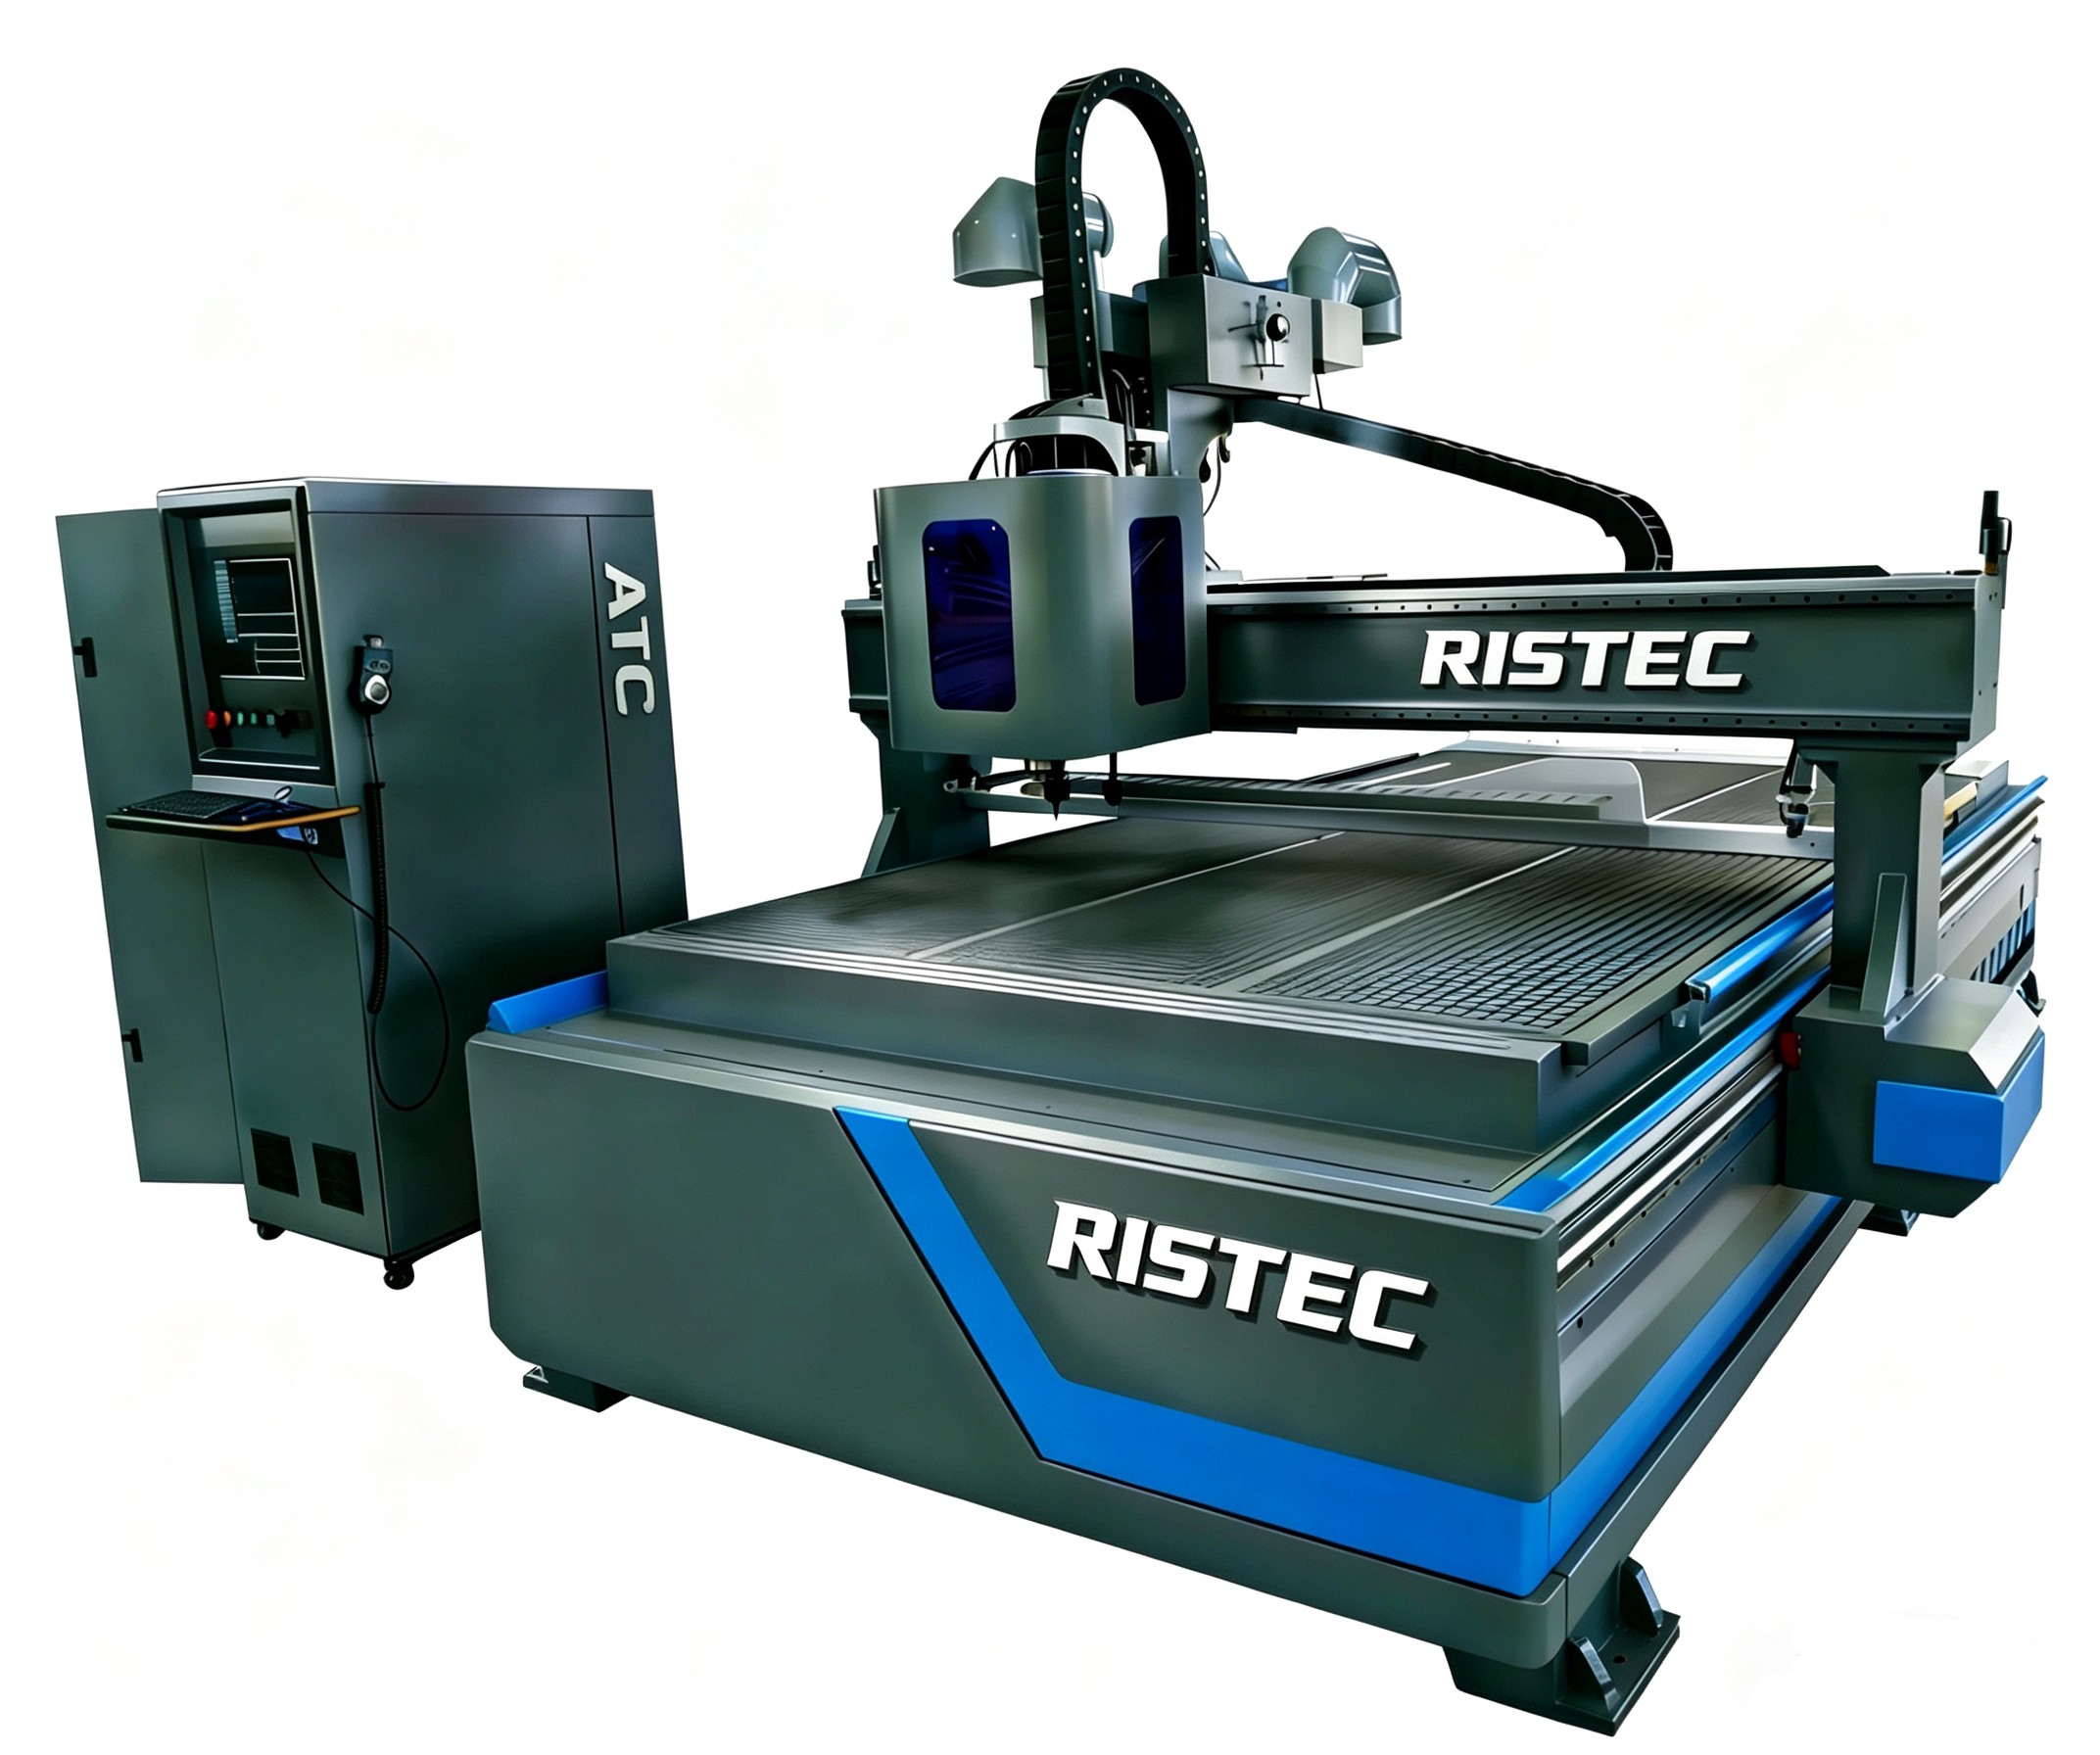
Перед покупкой фрезерного станка с ЧПУ и автоматической сменой инструмента: приемочные испытания точности и смены инструмента
Перед покупкой ATC CNC router machine запросите документально оформленные приемочные испытания с использованием ваших материалов, типичной оснастки и производственных условий. Результаты испытаний должны охватывать точность позиционирования, повторяемость, радиальное биение шпинделя, автоматическую смену инструмента и размеры готовых деталей. Одна лишь чистая демонстрационная обработка не покажет, сможет ли станок выдерживать допуски по всей рабочей зоне и сохранять смещения инструмента при многократной смене.
Согласуйте методику испытаний и критерии приемки до размещения заказа. Это даст обеим сторонам четкую основу для приемки и не позволит станку пройти проверку только потому, что лучший образец выглядит хорошо.
Определите, что должен производить станок
Начните с чертежа типовой детали. Определите размеры, влияющие на сопряжение, сборку или последующие операции: расстояние между отверстиями, ширину кармана, прямоугольность панели, сопрягаемые поверхности и стабильность глубины. Укажите материал, толщину, способ закрепления заготовки, режущий инструмент и предполагаемые условия обработки.
Для фрезерного станка с ЧПУ, предназначенного для раскроя листов, потребуются иные подтверждения, чем для станка, изготавливающего прецизионные установочные приспособления. При обработке крупных панелей особенно важны точность по всей поверхности стола и вакуумное крепление. Глубокие карманы и высокие заготовки предъявляют повышенные требования к вылету инструмента, жесткости и зазорам.
Оценивайте точность станка и точность готовой детали отдельно. Измерения по осям помогают выявить погрешности станка. В результат обработки также вносят вклад инструмент, закрепление заготовки, перемещение материала и силы резания. Необходимы оба вида проверки, чтобы понять, подходит ли фрезерный станок для этой задачи.
В приемочном документе следует зафиксировать:
- Конфигурацию станка, настройки системы ЧПУ и состояние компенсации погрешностей.
- Испытательный материал, инструменты, державки, подачи, скорости и способ закрепления заготовки.
- Методы измерения, пригодность измерительных приборов и согласованные допуски.
- Условия прогрева, продолжительность испытаний и порядок действий при неудовлетворительных результатах.
- Какие проверки будут повторены после установки.
Отдельно проверьте точность позиционирования и повторяемость
Точность позиционирования показывает, насколько близко ось подходит к заданному положению. Повторяемость характеризует, насколько стабильно она возвращается в это положение. Станок может надежно возвращаться в неверную точку, поэтому заявленная повторяемость сама по себе не подтверждает размерную точность.
Запросите измерения в нескольких точках каждой соответствующей оси, при подходе с обоих направлений. Изменение направления движения может выявить люфт или погрешность реверса, которые не обнаруживаются при демонстрации движения только в одном направлении. Включите точки у концов хода и в пределах рабочей зоны, используемой в производстве.
Для жестких допусков запросите измерения лазерным интерферометром, выполненные квалифицированным специалистом. В отчете должны быть указаны схема измерений, условия окружающей среды, положения осей и состояние компенсации. Результаты при отключенной компенсации могут помочь диагностировать механические характеристики; окончательная приемка должна проводиться с конфигурацией, поставляемой для производства.
Индикатор часового типа может использоваться для локальной проверки возврата в заданное положение, но с его помощью нельзя установить точность позиционирования во всем большом рабочем диапазоне. Аналогично, отображаемые системой ЧПУ координаты — это команды или значения обратной связи, а не независимое подтверждение фактического положения.
Проверьте также прямоугольность осей. Отдельные оси могут позиционироваться с приемлемой точностью, но их взаимное расположение приведет к перекосу прямоугольных деталей. Измерения по столу в сочетании с подходящей пробной обработкой помогут выявить эту проблему.
Измерьте радиальное биение на интерфейсе шпинделя
Радиальное биение шпинделя может влиять на качество поверхности, размер отверстий, срок службы инструмента и нагрузку на каждую режущую кромку. Уточните место измерения. Показание на интерфейсе шпинделя и показание на контрольной оправке, выступающей из державки, характеризуют разные части узла.
Используйте подходящую высокоточную контрольную оправку и индикатор. Измерения выполняйте при остановленном шпинделе, надежно зафиксированном в соответствии с безопасной процедурой осмотра станка. Запишите место измерения и длину вылета. Больший вылет может сделать угловую погрешность заметнее, поэтому показания, полученные на разных расстояниях, нельзя напрямую сравнивать.
Проверьте интерфейс шпинделя, державку, цангу, если она используется, и посадочные поверхности на наличие повреждений или загрязнений. Если показания неприемлемы, проверьте эти компоненты по отдельности, прежде чем делать вывод о неисправности самого шпинделя.
Повторите измерение после снятия и повторной установки державки с помощью автоматического устройства смены инструмента. Это позволит проверить, насколько стабильно вся система восстанавливает положение инструмента. Если важна обработка неглубоких карманов или фрезерование поверхностей, проверьте также трамминг шпинделя: наклон шпинделя может оставлять гребешки даже при приемлемом биении.
Проверьте надежность автоматической смены инструмента
Одна успешная смена показывает, что механизм работает, но почти ничего не говорит о его надежности при выполнении производственной программы. Проведите документированную серию циклов по всему магазину, включая разные позиции карманов и типичные инструментальные сборки в пределах допустимых для станка ограничений.
Установите число циклов с учетом предполагаемой нагрузки и фиксируйте каждую попытку смены. Не принимайте необъясненный результат «пройдено», если неудачные попытки были сброшены и не включены в отчет.
Проверьте подтверждение зажима, ориентацию шпинделя, если она необходима, подачу воздуха и состояние интерфейсов инструмента. Попросите поставщика продемонстрировать предусмотренную реакцию на отсутствие инструмента, неполный зажим или прерванную последовательность, используя утвержденную процедуру испытания. Станок должен предотвращать небезопасное продолжение работы и обеспечивать понятный порядок восстановления.
Измеряйте время смены инструмента по согласованной методике. Заявленное время механической смены может не учитывать перемещение к магазину, замедление шпинделя, измерение инструмента и возврат к месту резания. Для оценки производительности измерьте полную продолжительность остановки в рамках типовой программы.
Проведите пробную обработку, выявляющую совокупное влияние погрешностей
Выберите образец с прямыми кромками, окружностями, карманами и элементами, обработанными разными инструментами. Распределите элементы по всей рабочей зоне. Небольшой образец, обработанный в центре стола, не подтвердит характеристики при обработке целого листа.
Включите элемент, результат обработки которого зависит от нескольких инструментов, например карман, предварительно обработанный одной фрезой и окончательно обработанный другой. Проверьте переход на наличие уступов или перепадов глубины. Такая проверка позволяет оценить смещения инструмента, посадку державки и поведение станка при обработке в рамках одного испытания.
Обрабатывайте заготовку в реалистичных условиях. Слишком легкий проход может скрыть прогиб или недостаточную жесткость крепления. Чрезмерные нагрузки при резании также могут привести к неудовлетворительным результатам, не относящимся к предполагаемому применению. Зафиксируйте параметры резания, чтобы сравнивать станки на сопоставимой основе.
Измеряйте детали приборами, соответствующими требуемым допускам. При необходимости учитывайте температуру материала, чувствительность к влаге или его перемещение после снятия с крепления. Проверяйте размеры отдельно от внешнего вида: гладкая поверхность все еще может иметь размеры вне допуска.
Повторите обработку отдельных элементов после того, как станок проработает достаточно долго для воспроизведения обычных условий эксплуатации. Сравните результаты на холодном и прогретом станке, обращая внимание на изменения глубины, размеров или положения. Это поможет выявить тепловые эффекты, которые могут остаться незамеченными при короткой демонстрации.
Превратите результаты испытаний в условия закупки
Соберите исходные показания, места измерений, файлы управляющих программ, результаты проверки образцов деталей и полный журнал смены инструмента. Видеозаписи могут дополнять отчет, но не заменяют измерения. Укажите испытанный станок и его конфигурацию, чтобы результаты можно было однозначно связать с поставляемым оборудованием.
Заявленный компанией RISTEC акцент на высокоточном машиностроении и внутреннем контроле качества — хорошая основа для запроса таких подтверждений. Оценивайте выполнение этих обязательств по документированным результатам контроля и воспроизводимым процедурам приемки.
Включите в соглашение проверки при установке. Транспортировка, выравнивание, инженерные коммуникации и условия на площадке могут влиять на результаты, поэтому после заводской приемки следует провести отдельные проверки на месте эксплуатации. Определите, кто устраняет несоответствия, как проводится повторное испытание и какие условия применяются для окончательной приемки.
До утверждения станка потребуйте объяснить каждый неудовлетворительный или нестабильный результат и повторить испытание после устранения проблемы. Полезный комплект приемочной документации связывает каждое производственное требование с испытанием, зафиксированным результатом и четким решением о приемке.
Оставить комментарий
Получить актуальные цены
Заинтересовались? Оставьте свои контактные данные.