


Список категорий
Свежие записи
 Системы лазерной резки: подбор уровня автоматизации с учетом размера партии и номенклатуры продукцииOct 27, 2026
 Лазерные сварочные аппараты 4-в-1 для нержавеющей стали: контроль нагрева и деформацииOct 27, 2026
 Как замена защитной линзы влияет на стоимость эксплуатации лазерного сварочного аппаратаOct 13, 2026
Лазерные сварочные аппараты 4-в-1 для нержавеющей стали: контроль нагрева и деформации
Панель из нержавеющей стали может выглядеть ровной в приспособлении, но деформироваться сразу после снятия зажимов. При работе с тонким листом даже небольшая дополнительная задержка может превратить чистый шов в тёмный след перегрева или прожог. Эти проблемы вызывают раздражение, поскольку увеличение мощности редко помогает.
Для операторов, использующих лазерный сварочный аппарат 4 в 1 для нержавеющей стали, стабильность результатов зависит от баланса между скоростью перемещения, подготовкой стыка, настройками луча, защитным газом и последовательностью сварки. Ориентация RISTEC на высокоточное лазерное оборудование поддерживает такой подход: возможности аппарата важны, однако повторяемость подготовки и контроль тепловложения определяют качество готового изделия.
Оцените деталь, прежде чем менять мощность
Аустенитные нержавеющие стали, такие как 304 и 316, значительно расширяются при нагреве и проводят тепло хуже, чем углеродистая сталь. Тепло концентрируется в зоне соединения, а окружающий более холодный материал препятствует расширению. При усадке сварного шва возникающие неравномерные напряжения могут привести к изгибу, угловой деформации или волнистости.
Перед сваркой определите марку материала, толщину, тип соединения и допуск на размеры. Длинный стыковой шов на тонкой декоративной панели ведёт себя иначе, чем короткий угловой шов на жёстком корпусе. Для дуплексных и других марок нержавеющей стали также могут потребоваться специальные меры контроля теплового режима; не применяйте настройки для стали 304 без проверки соответствующей технологической процедуры.
Внимательно осмотрите сам стык. Неравномерный зазор вынуждает оператора замедлять движение или добавлять энергию, чтобы перекрыть его, что создаёт локальные зоны перегрева. При автогенной сварке без присадочного материала особенно важна плотная и равномерная подгонка деталей. Если для заполнения зазора необходим присадочный материал, используйте аттестованный процесс сварки с присадкой, а не пытайтесь соединить обе кромки дополнительным нагревом.
Проводите репрезентативные испытания, а не используйте первый попавшийся обрезок
Используйте образцы, соответствующие производственному материалу, толщине, состоянию поверхности, геометрии соединения и способу закрепления. Настройки, подходящие для небольшого образца с надёжной опорой, могут вызвать деформацию крупной панели без опоры.
В качестве исходных используйте рекомендации производителя оборудования по технологическому процессу или утверждённую процедуру сварки. Затем изменяйте только один параметр за раз. Ведите простую запись мощности, скорости перемещения, положения фокуса, настроек колебания луча при их наличии, параметров газа и полученного качества сварного шва.
Сбалансируйте энергию и скорость перемещения
В качестве практического ориентира номинальная энергия на единицу длины увеличивается с ростом мощности лазера и уменьшается при повышении скорости перемещения. Однако одной этой зависимости недостаточно для прогнозирования глубины проплавления: важны также фокусировка, распределение луча, состояние стыка и поглощение энергии материалом.
- Если шов перегревается: прежде чем снижать мощность, проверьте, не слишком ли медленно перемещается головка, нет ли задержек, чрезмерного перекрытия или повторных проходов.
- Если сплавление неполное: прежде чем увеличивать подвод энергии, проверьте выравнивание стыка, фокусировку, чистоту и равномерность перемещения.
- Если возникает прожог: помимо чрезмерного тепловложения проверьте, нет ли открытого зазора или неподдерживаемой кромки.
Используйте минимальное тепловложение, которое стабильно обеспечивает требуемое сплавление и профиль шва, а не просто минимальную настройку мощности. При недостаточном тепловложении шов может выглядеть привлекательно, но под ним останется неполное сплавление. Проверяйте пробные швы методами контроля, подходящими для конкретного применения: только по внешнему виду нельзя подтвердить глубину проплавления.
Контролируйте фокусировку и колебание луча
Соблюдайте заданное рабочее расстояние и ориентацию сварочной головки. Изменение вылета влияет на передачу энергии в зону соединения и может сделать нестабильной даже отлаженную настройку. Следуйте инструкциям производителя головки, а не используйте намеренную расфокусировку как универсальный способ охлаждения.
Если сварочная головка поддерживает колебание луча, более широкая траектория распределяет энергию по большей площади. Это может помочь при работе с некоторыми типами соединений, но при неизменных мощности и скорости способно уменьшить глубину проплавления. Увеличение мощности для компенсации может расширить зону нагрева. Подбирайте ширину и частоту колебаний под конкретный стык, а не исходите из предположения, что более широкий шов безопаснее.
Стабилизируйте лист, не создавая чрезмерных напряжений
Правильно подобранное приспособление удерживает стык в нужном положении и позволяет соблюдать запланированную последовательность сварки. Неподходящее приспособление либо не предотвращает подъём кромок, либо вынуждает устанавливать детали под сильным предварительным напряжением. Во втором случае после снятия детали могут выйти за пределы допуска, даже если во время сварки они выглядели правильно.
Используйте чистые опоры и расположите зажимы так, чтобы предотвратить локальное расхождение кромок. Разрешённые подкладки или теплоотводы могут помочь при работе с тонкими кромками, однако их материал, контакт и расположение должны соответствовать процессу. Избегайте импровизированных решений, которые могут привести к загрязнению или опасным отражениям лазерного излучения.
Прихваточная сварка — часть контроля тепловложения, а не просто этап подготовки сборки. Располагайте прихватки так, чтобы поддерживать равномерный зазор; применяйте сбалансированную последовательность, а не стягивайте стык постепенно в одном направлении. Прихватки должны быть качественными и достаточно небольшими для предусмотренного чистового прохода.
Для длинных швов, если это допускают чертёж и процедура сварки, рассмотрите сварку короткими участками, вразбежку или обратноступенчатую сварку. Чередуйте разнесённые участки, чтобы уменьшить локальный нагрев. Если требуется непрерывный герметичный шов, тщательно планируйте перекрытие участков: повторный нагрев при каждом возобновлении сварки может привести к дефектам и видимым следам.
При необходимости давайте деталям остыть между операциями и равномерно контролируйте температуру, не оценивая её на ощупь. Не применяйте неутверждённое охлаждение водой или прямую продувку воздухом: они могут вызвать неравномерное охлаждение, загрязнение или нарушение газовой защиты.
Изменение цвета — это признак, а не полный диагноз
Тёмный сварной шов не обязательно означает, что мощность слишком высока. Цвета побежалости возникают, когда нагретая нержавеющая сталь вступает в реакцию с кислородом, поэтому недостаточная газовая защита может вызвать изменение цвета даже при в целом корректных тепловых настройках.
Используйте защитный газ, указанный для данного материала и процедуры. Аргон применяется часто, однако нельзя считать, что один и тот же газ подходит для всех задач сварки нержавеющей стали. Проверьте чистоту газа, отсутствие утечек, состояние сопла, зону защиты и наличие сквозняков. Чрезмерный расход может вызвать турбулентность и втягивание окружающего воздуха в зону защиты.
Для соединений с полным проплавлением и открытым корнем может потребоваться защита с обратной стороны, чтобы предотвратить сильное окисление корня, часто называемое «сахаристостью». Чистый лицевой шов не доказывает, что обратная сторона защищена.
Используйте многофункциональную систему, не допуская переноса загрязнений
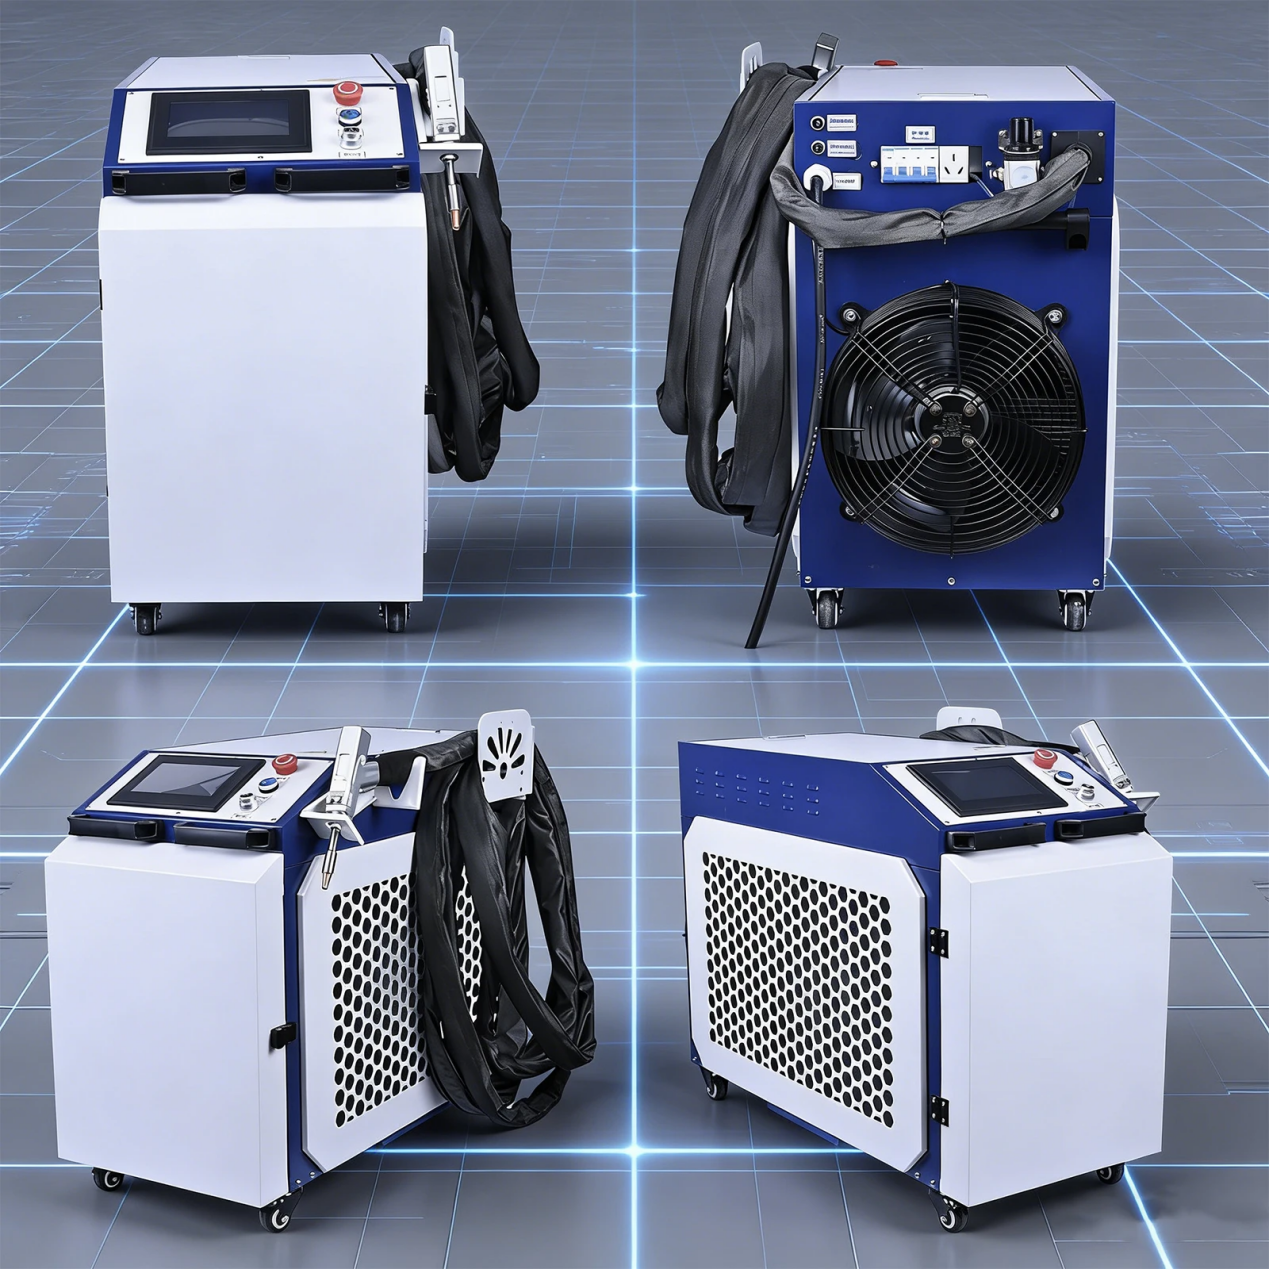
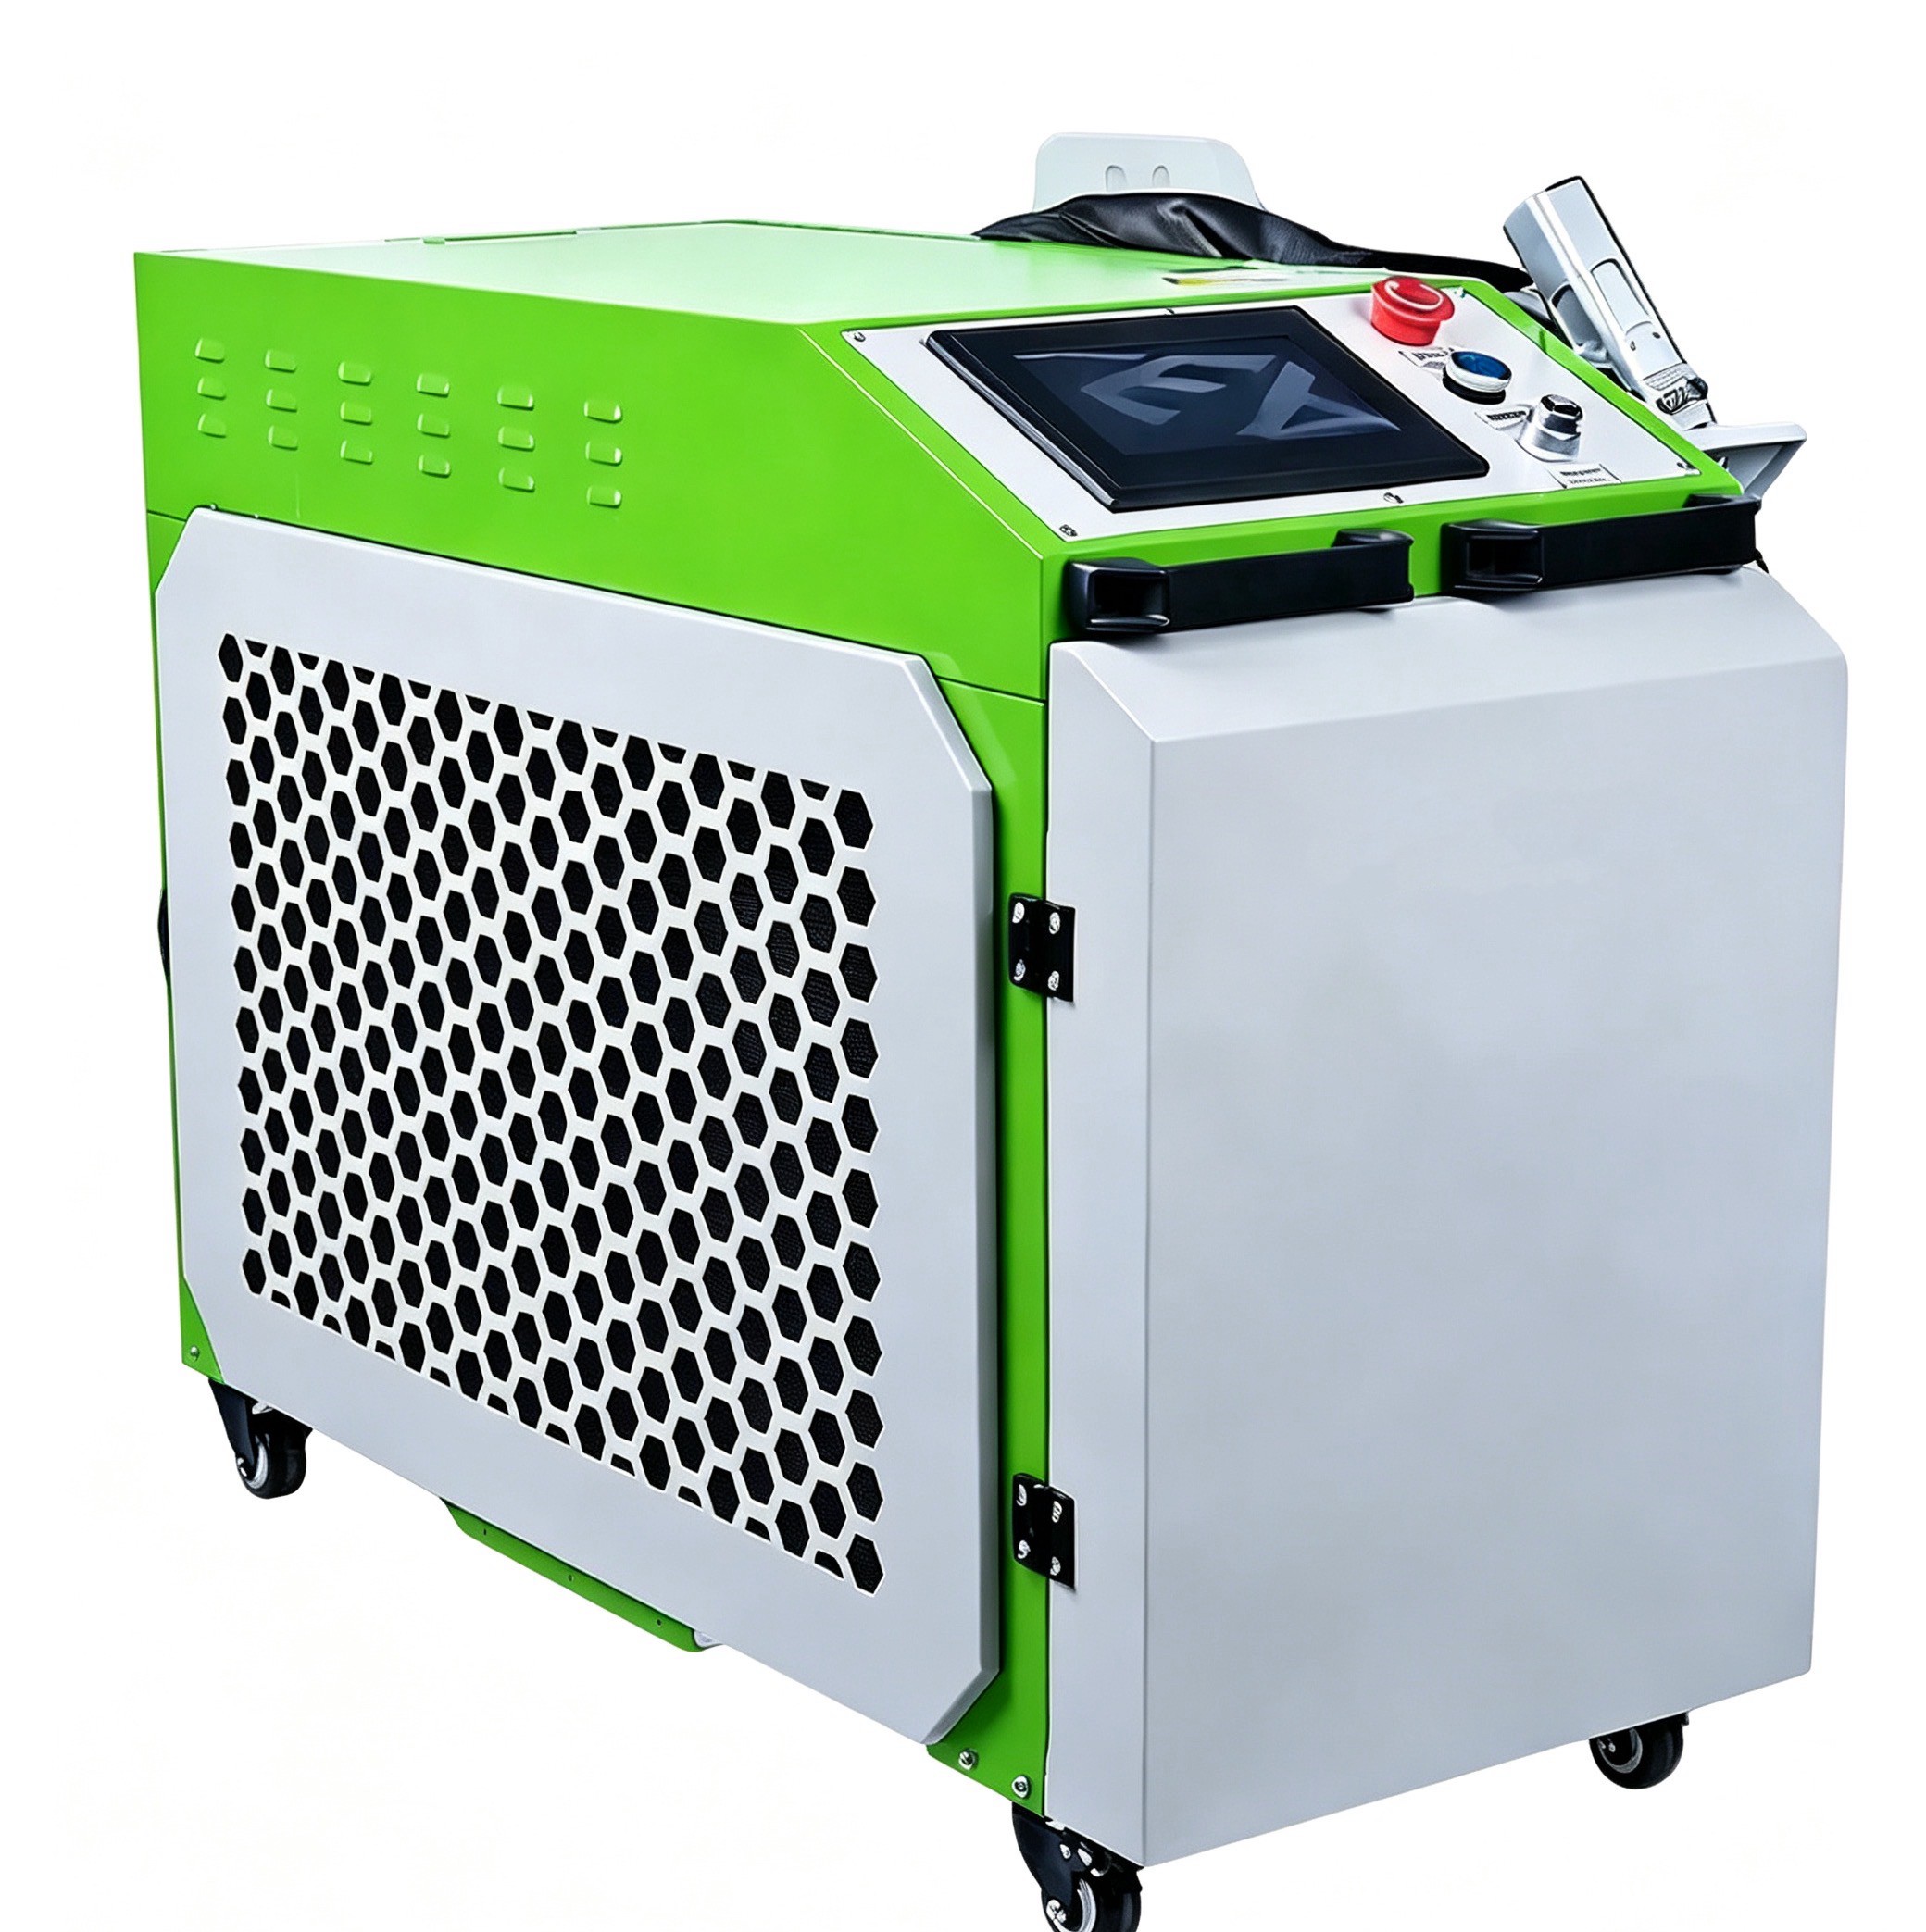
Лазерный сварочный аппарат 4 в 1 для нержавеющей стали может выполнять несколько операций в мастерской, однако конкретные функции и требования к перенастройке зависят от конфигурации. При оценкеволоконного лазерного сварочного аппарата 4 в 1 RISTEC уточните, какая головка входит в комплект, какие режимы поддерживаются, какие расходные материалы используются и какие рекомендации по процессу сварки нержавеющей стали применимы к вашей задаче.
Если в конфигурацию системы входит лазерная очистка, проверьте её на фактической поверхности до начала производства. Очистка может удалить некоторые загрязнения, но не заменяет автоматически правильное обезжиривание или удаление оксидов. Кроме того, чрезмерное воздействие при очистке может нагреть тонкий лист ещё до начала сварки.
Используйте отдельные инструменты для подготовки нержавеющей стали и углеродистой стали, чтобы избежать загрязнения внедрёнными частицами железа. После смены режима проверяйте, правильно ли установлено сопло, в каком состоянии находится оптика, верно ли организована подача газа и выбран ли нужный процесс. Не считайте, что после переключения сохраняются настройки последнего успешно выполненного сварного шва.
Обеспечьте повторяемость первого качественного шва
Когда пробный шов соответствует требованиям, фиксируйте не только настройки аппарата. Записывайте положение зажимов, шаг прихваток, последовательность сварки, ориентацию головки и критерии приёмки. При ручной сварке важны стабильная скорость движения руки и надёжная опора; направляющая или подходящее позиционирующее приспособление могут уменьшить отклонения при выполнении длинных швов.
Проверяйте размеры после охлаждения и снятия детали с приспособления. Если важны коррозионная стойкость или гигиенические требования, предусмотрите надлежащую очистку после сварки и обработку поверхности: одно лишь удаление видимых цветов побежалости не подтверждает соответствие требованиям.
Все испытания необходимо проводить в предусмотренной для работы с лазером зоне с соответствующими мерами защиты, очками для нужной длины волны, вытяжкой сварочных аэрозолей и участием обученных операторов. Сварочные аэрозоли от нержавеющей стали и отражённое лазерное излучение остаются опасными даже при кратковременном испытании.
Цель — не проход, который выглядит самым быстрым, а стабильный процесс, обеспечивающий надёжное сплавление, приемлемое качество поверхности и соблюдение допусков после охлаждения детали. Контролируйте совместно стык, движение, газовую защиту и последовательность сварки — тогда корректировки мощности будут небольшими и предсказуемыми.
Оставить комментарий
Получить актуальные цены
Заинтересовались? Оставьте свои контактные данные.